
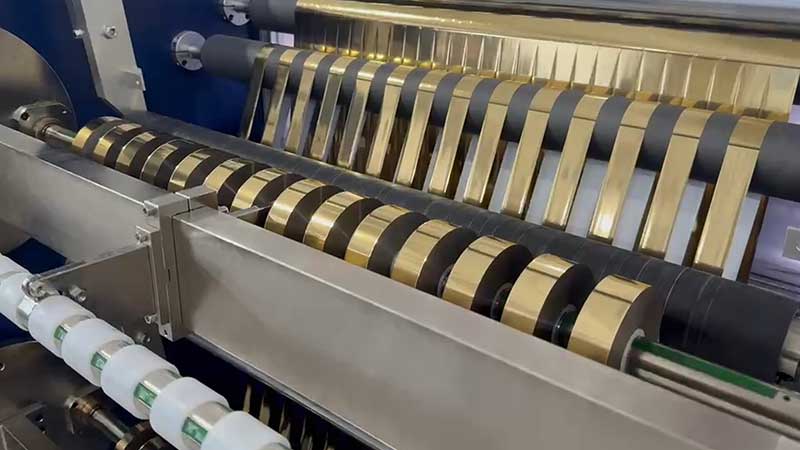
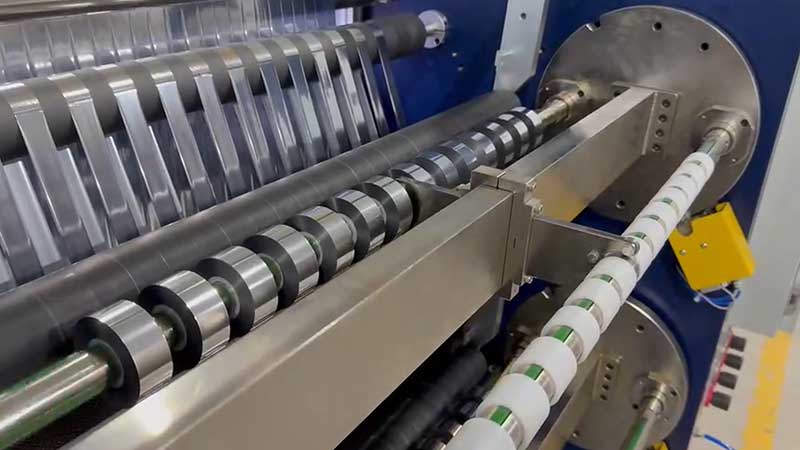
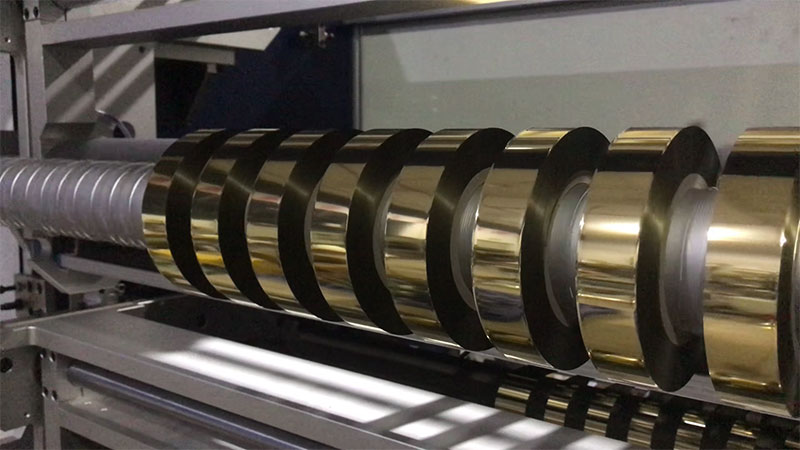
烫金膜分切机端面不齐是分切工序中最常见的质量故障。烫金膜(电化铝)厚度通常仅6至20微米,表面光滑、延伸率低,对张力和机械状态极为敏感。一旦收卷端面参差,轻则降等报废,重则导致后续烫金工序走箔不畅、定位失准。
排查时应遵循“先软后硬、先易后难”的逻辑,重点检查以下四个部位。
一、张力控制系统
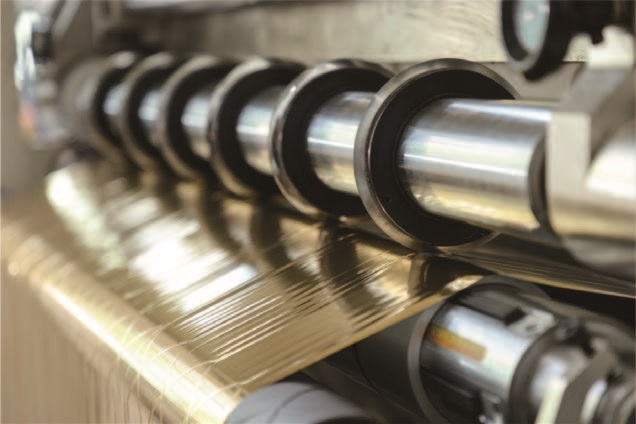
张力失稳是端面不齐的“头号元凶”。烫金膜分切最忌讳“一个张力值走完全程”——随着收卷直径从空芯长到满卷,卷径比可达5:1甚至更大,若张力恒定不变,小卷时易震荡、大卷时易失控。
排查时重点看两处。放卷张力是否稳定,观察张力表指针有无规律性摆动,并检查磁粉制动器或气动制动器是否卡滞。收卷张力则需关注锥度设置:对于烫金膜这类薄型材料,锥度建议设在60%至80%之间,即满卷张力降至起始值的六到八成。锥度过大,卷芯硬外部松;锥度过小,则易形成菊花状紧卷,端面同样不齐。一个实用的判断方法是:在设备加减速瞬间观察膜卷端面,若降速时膜层突然“跳”一下,说明张力闭环响应跟不上卷径变化,需检修传感器或离合器。
二、收卷压辊
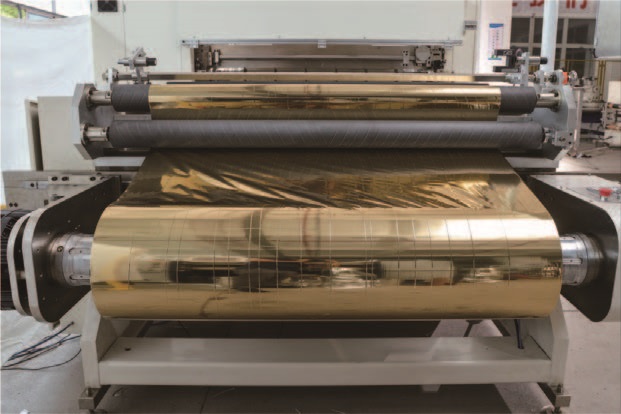
相当比例的“张力看起来正常但端面就是不齐”的问题,根源其实在压辊。压辊的作用不仅是压住膜卷,更要均匀排出层间空气、抑制膜层轴向滑移。
平行度是第一要务。若压辊轴线与收卷轴轴线不平行,一端紧一端松,膜卷每转一圈就受一次轴向推力,很快形成塔形卷。静态检查可用塞尺测量压辊两端与收卷轴的间隙,误差应控制在0.05mm/m以内。压力均匀性同样关键,两端气缸压力不一致会导致一边紧一边松。此外,压辊橡胶老化变硬或表面粘附涂层碎屑,也会造成局部压力差,需用酒精擦拭并检查表面状态。
三、纠偏与导向系统
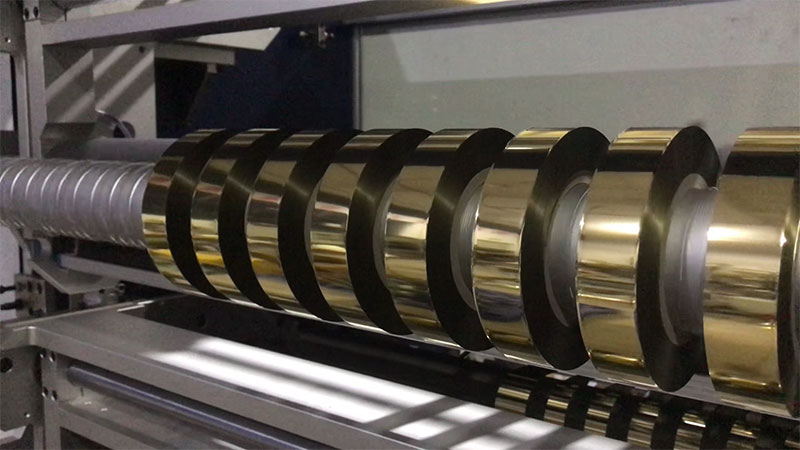
纠偏失效时,箔卷会像“蛇行”一样左右摆动,每层箔的端面自然不在同一垂直面上。
先看纠偏传感器。光电或超声波探头表面是否被灰尘、箔屑遮挡?这是最常见的盲区,探头“失明”后纠偏系统等于形同虚设。再用标准测试片验证感应器能否准确识别边缘。再看执行机构:推动放卷座或收卷座平移的丝杆、导轨动作是否顺畅,有无卡顿或间隙。若反应迟钝,就无法及时纠正跑偏。同时应检查各导向辊的平行度,用拉线法或激光对中仪测量,导辊轴线与收卷轴不平行会直接给膜材一个横向分力,导致漂移。
四、切刀与刀轴
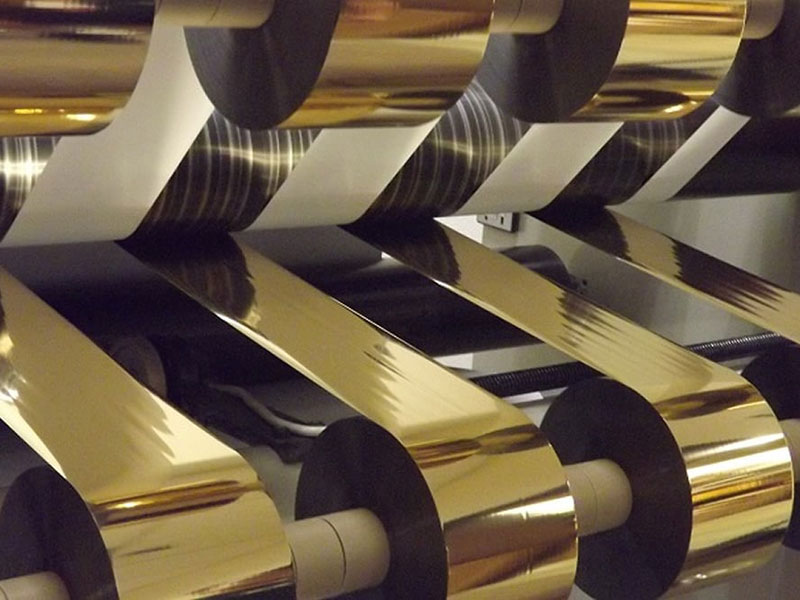
切刀状态直接影响切边质量,而切边不齐与端面不齐往往互为因果。钝刀会拉扯箔膜而非利落切断,产生毛边和碎屑,碎屑若堆积在导辊或探头处,又会引发二次跑偏。
检查刀片锋利度,用放大镜观察刀刃有无缺口或磨损。刀隙需用塞尺测量,标准通常为0.02至0.05mm,略大于箔材厚度即可;刀隙过大或整段不一致,切出的边缘会呈波浪形。此外,刀轴轴向窜动常被忽视:用手轻晃刀轴感知间隙,若窜动过大,刀刃接触箔材的瞬间会发生偏移,切边质量无从保证。底刀跳动超过0.03mm时,需锁紧轴承压盖。
快速排查顺序建议:先空转设备,观察刀轴和收卷轴有无异常晃动,排除机械基础问题;再用废箔短距离试切,看切边质量锁定刀具状态;最后在确认刀与纠偏正常的前提下,逐步微调放卷与收卷张力。多数情况下,张力与压辊的精细调整能解决大部分端面不齐问题。若四步排查后问题依旧,则需用百分表检测收卷轴径向跳动(应小于0.05mm)及导辊平行度,从机械精度层面寻找根因。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
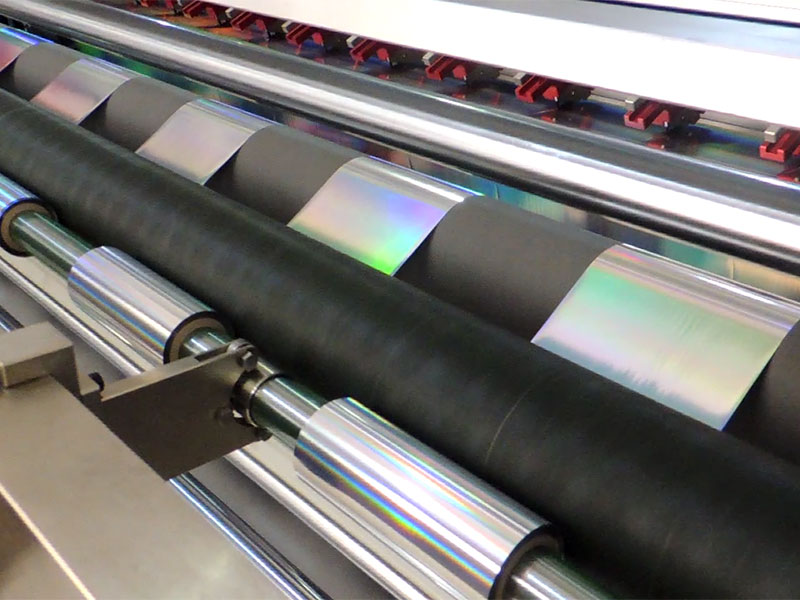 电化铝分切机
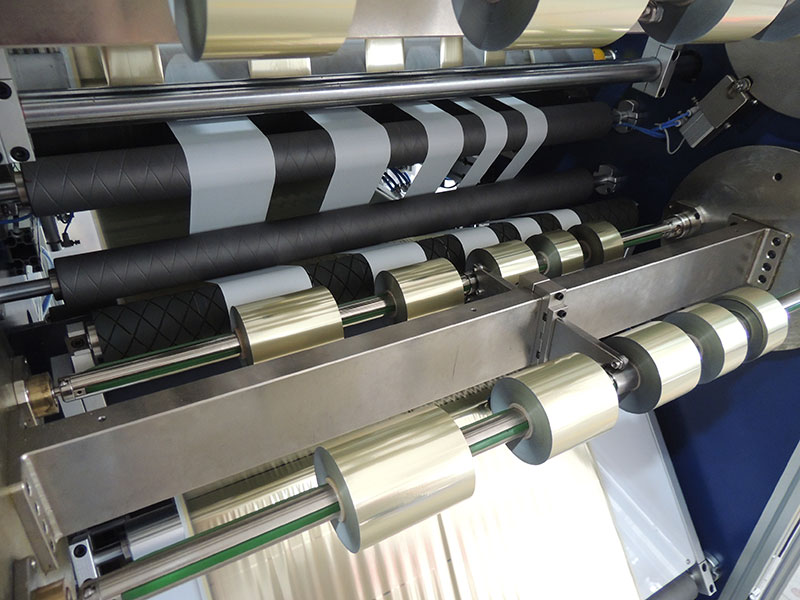 烫金纸分切机
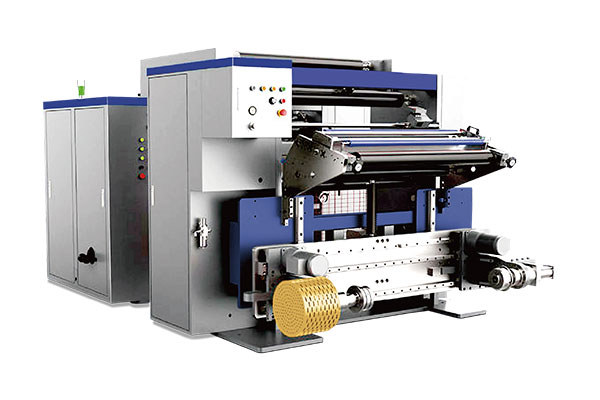 通用型数字控制高速分切机 RSDS7/T