
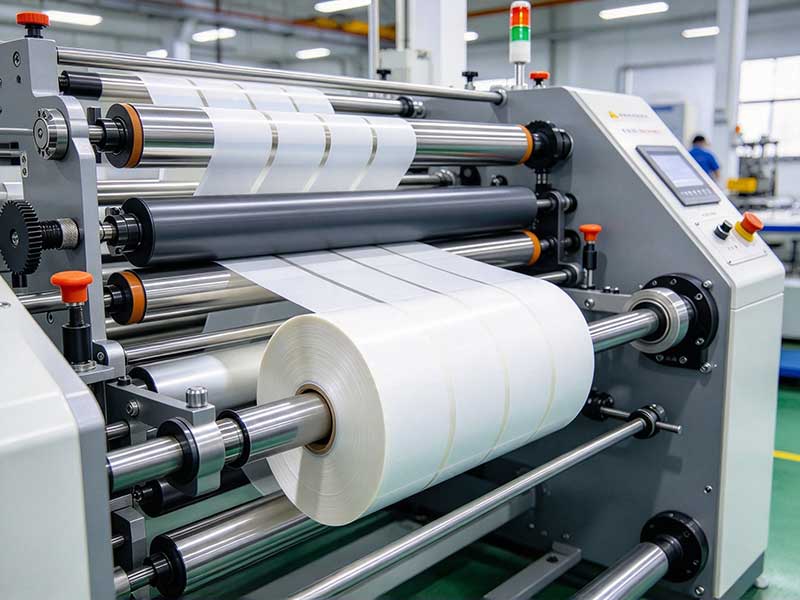
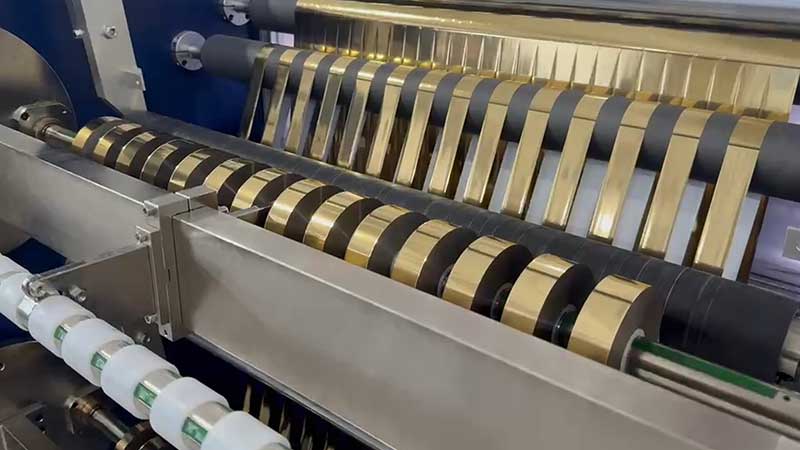
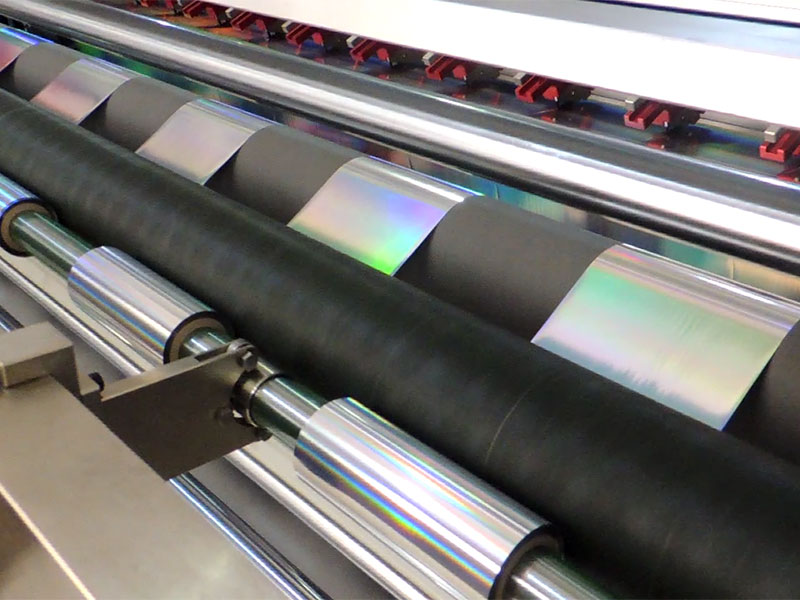
电化铝(烫金箔)总厚度仅12至30微米,由PET基膜、离型层、色层、镀铝层和胶粘层复合而成。这种“多层三明治”结构几乎没有抗弯刚度,却要在分切机上以每分钟数百米的速度飞驰。张力大了,基膜拉伸变形,后续烫印套不准;张力小了,收卷松垮跑偏,上机即断;张力稍有波动,卷材便一圈紧一圈松,全是隐患。行业内素有“三分烫,七分切”的说法,而分切环节的灵魂,正是张力控制。
然而,许多操作员对张力控制的理解仍停留在“调大调小”的单一维度上。真正决定分切成败的,是一套贯穿放卷、牵引、收卷全流程的动态平衡系统。
放弃恒张力执念,用锥度控制化解卷径矛盾
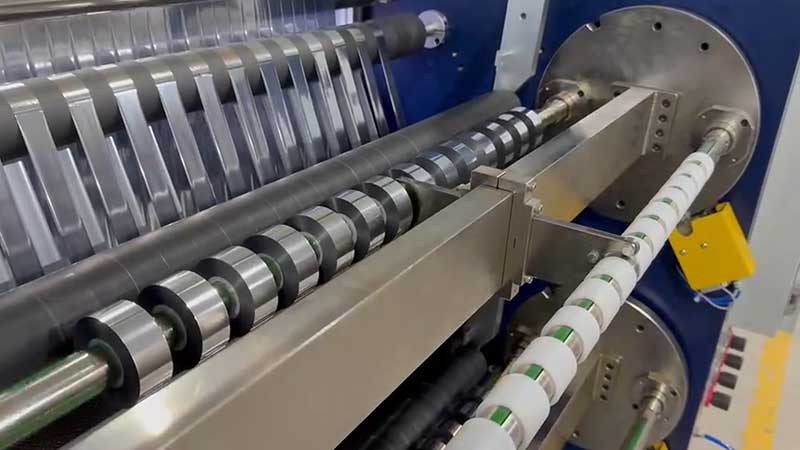
最常见的操作误区,是设定一个“安全”的固定张力值然后全程不变。分切过程中,放卷卷径持续变小,收卷卷径持续变大,卷径比可达5:1甚至10:1。若张力恒定,放卷末期材料会被过度拉伸,收卷外层则持续挤压内层,内圈出现“菊花芯”褶皱,外层在挤压应力下也更容易在后续工序中撕裂。
正确的做法是启用锥度张力控制。放卷端随卷径减小逐步降低制动力矩,收卷端随卷径增大按预设曲线递减张力。对于电化铝这类薄膜材料,锥度系数通常建议设在0.5至0.8之间,初始张力控制在材料断裂张力的8%至12%,终止张力降至初始值的40%至70%。更精细的设备可分段设定:起步段(0至20%卷径)用较低张力保证卷芯平整贴合,中段维持稳定层间压力,后段(70%至100%卷径)加速递减以补偿外圈重量影响。这套逻辑的核心,是让整卷从内到外的层间压力均匀,而非追求某个“理想”的固定值。
加减速瞬间的张力过冲,才是断箔高发时刻
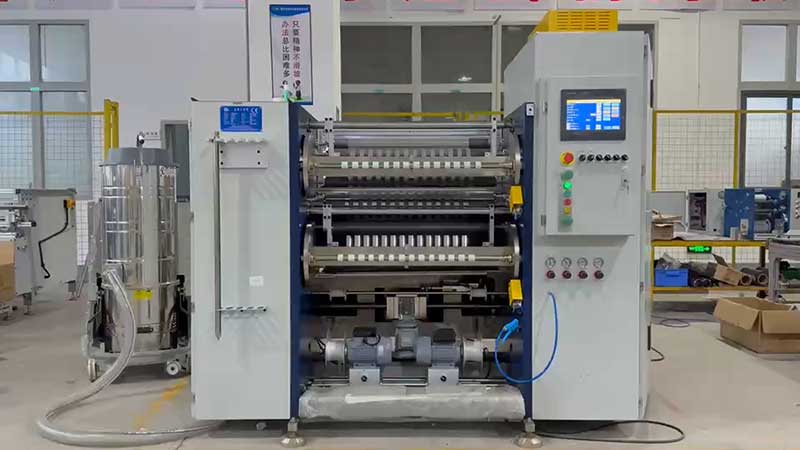
即便稳态张力调得再准,分切机在启动、升速、降速的瞬间,惯性冲击仍会让张力剧烈波动。传统PID控制方案在500m/min速度突变时,张力过冲可能达到3.5N,恢复时间需要400ms;而电化铝基材的拉伸余量极小,这一瞬间的过冲就足以拉断箔带。
解决这一问题的关键,在于设备是否具备惯量补偿与前馈控制能力。高端分切机采用“速度+电流”双闭环架构配合直驱力矩电机,可将响应延迟控制在5ms以内,同样速度突变下张力过冲仅0.8N,恢复时间缩短至80ms左右。一个实用的现场判断方法是:如果设备频繁在提速或降速时断箔,而匀速段正常,问题大概率出在动态补偿参数未开启或整定不当,而非基础张力设定值本身。此时应检查驱动器中的惯量补偿系数,而非反复微调张力旋钮。
分切刀处必须建立“零波动”隔离区
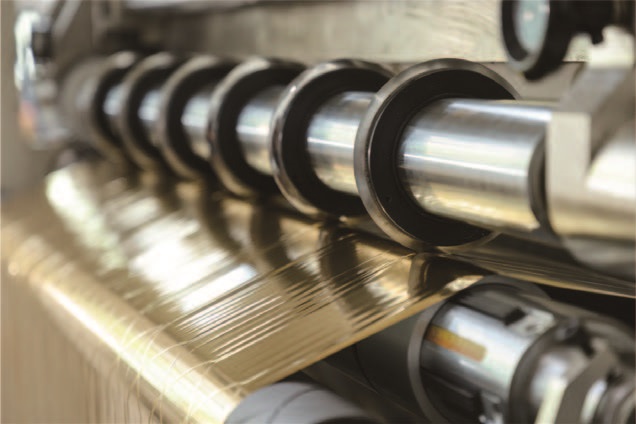
一个容易被忽视却极为致命的细节是:分切刀处的箔材如果随张力波动而抖动,刀刃就不再是“剪切”而是“锯切”,会在箔带边缘留下微观锯齿和隐性裂口。这些裂口在后续收卷张力下逐步扩展,最终演变为整条断裂。
现代分切机应具备张力分区隔离能力,将放卷区、牵引区(分切刀前后)、收卷区的张力控制解耦。通过浮辊或张力传感器实时反馈,确保刀片附近的箔材处于“零张力波动”状态,把来自放卷和收卷的扰动隔离在切割区域之外。与此同时,刀具状态直接决定断箔形态:规律性的刀口位置断裂,应优先检查刀片是否变钝或重叠量不当(通常应控制在0.05至0.1mm);随机位置的拉断,则更多指向张力波动或导辊划伤。值得强调的是,刀片变钝后不再“切断”箔面,而是“撕扯”,边缘产生的微小裂口在张力下扩展为整条断裂——这是许多“张力看起来正常却频繁断箔”案例的真正根源。
放卷端硬件协同:被低估的故障源头
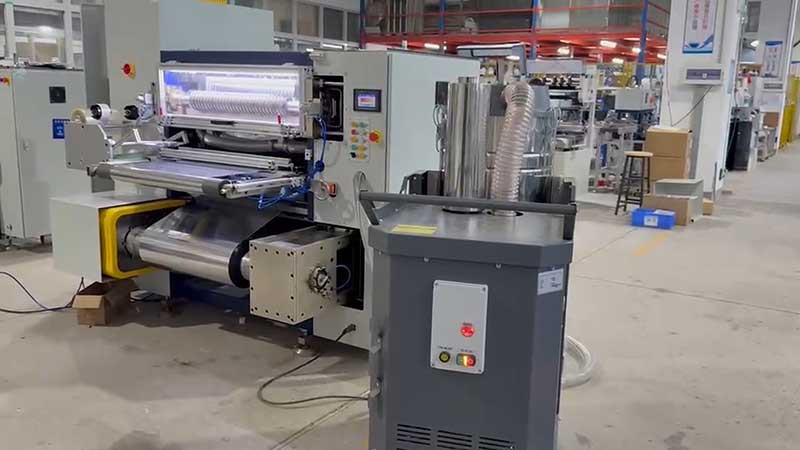
现场相当比例的张力不稳故障,其实指向放卷端的气胀轴与磁粉制动器协同不良。气胀轴气压标准设定为0.4至0.6MPa,气压不足会导致卷芯打滑,张力反馈失真;磁粉制动器在极低扭矩输出时存在死区,当电化铝分切张力低至几牛顿量级时,常规制动器可能无法线性响应。
此外,张力传感器的精度与安装位置同样关键。传感器应安装在靠近分切刀的区域以获取真实的工作张力,而非放卷轴附近——后者读数会因导辊摩擦而失真。对于超低张力场景,跳舞辊配合低摩擦气缸的组合更为适用:气缸以恒定压力推动浮动辊压在箔材上,通过位置闭环间接控制张力,避开了磁粉离合器在微小扭矩区的非线性问题。
电化铝分切张力控制的本质,是在一个极薄的、多层复合的、对机械应力高度敏感的材料上,构建一套动态的微应力平衡系统。锥度控制解决稳态的卷径矛盾,惯量补偿应对瞬态的冲击扰动,分区隔离保护切割区的纯净环境,硬件协同则确保执行层不拖后腿。四个层面缺一不可,而理解它们之间的耦合关系,远比记住某个“最佳张力值”更有价值。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
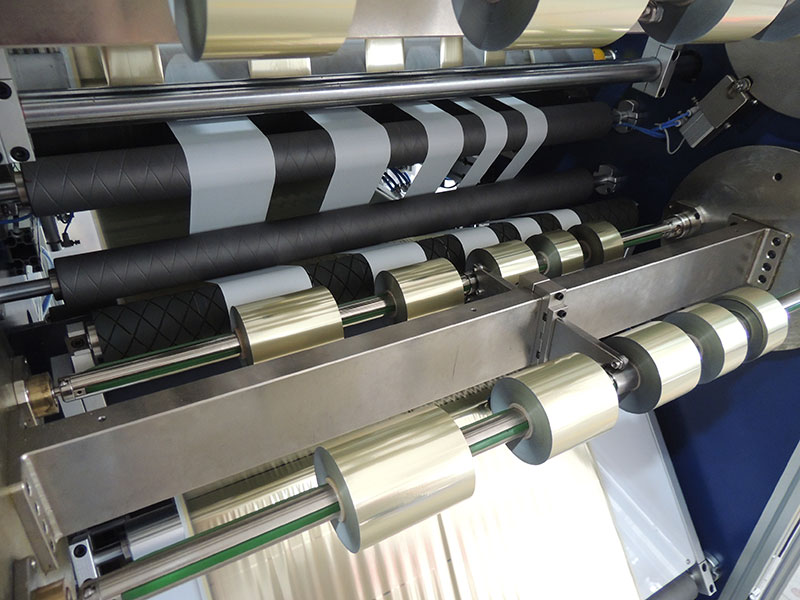 烫金纸分切机
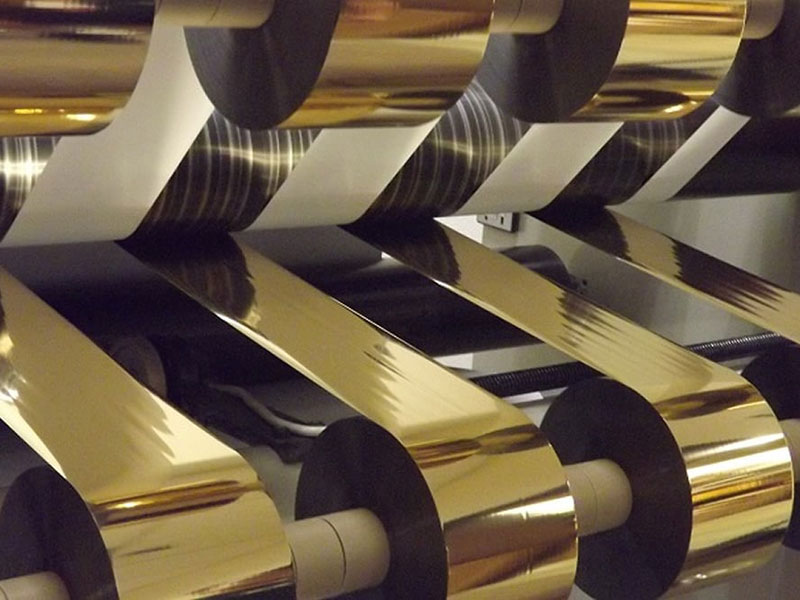 烫金箔分切机
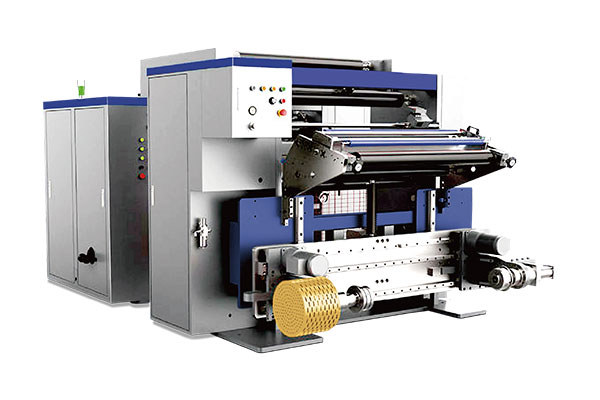 通用型数字控制高速分切机 RSDS7/T