
不干胶标签分切机的张力控制,远比普通纸张分切复杂。原因在于材料本身——面材、胶黏剂、底纸三层复合的“三明治”结构,让它对张力的敏感度成倍放大。张力稍大,底纸拉伸甚至断裂,面材变形导致套印失准;张力稍小,收卷松散、端面渗胶,成品卷在印刷机上跑偏如蛇行。一套合格的张力控制系统,本质上是在整条纸路的不同区段,分别建立并维持互不干扰的稳定微张力环境。
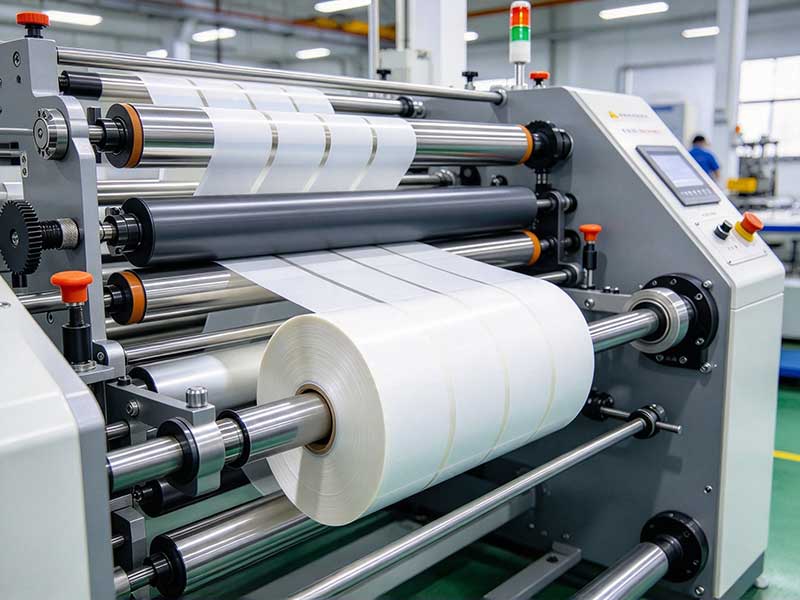
一、放卷段:张力控制的起点与隔断
放卷是整条纸路张力的源头。大卷不干胶在分切前可能因运输或储存受潮、失水而导致边缘松弛变形,若直接牵引,松边会瞬间转化为张力波动。因此放卷轴通常采用气胀轴固定,并配合自动纠偏系统(EPC),通过光电传感器追踪材料边缘,确保纸路在进入分切刀之前始终处于直线状态,避免因横向偏移引发的纵向张力偏斜。
但仅有纠偏远远不够。放卷段的核心任务,是将母卷的不稳定阻力“隔断”在分切区之外。常见做法是在放卷与牵引之间设置胶辊压合式传动——一对橡胶辊以恒定线速度夹持材料运行,利用摩擦力将放卷段的张力波动与后方工序隔离。更传统的方案则采用浮动辊(dancer roll):配重摆臂上的活动辊受重力作用压在纸路上,当放卷阻力变化导致纸路松弛或绷紧时,摆臂随之摆动,通过位移传感器转化为电信号,实时调节放卷制动器或电机的扭矩,使该区段的张力回归设定值。两种方式目标一致:让进入分切刀的材料张力,不受母卷直径变化和卷材自身缺陷的干扰。
二、分切与中间段:张力稳定性的关键窗口
分切刀接触材料的瞬间,是整条纸路张力最容易失稳的时刻。刀具若不够锋利,材料不是被“切”断而是被“撕”断,胶黏剂会在切口处拉丝、粘刀,进而造成局部张力突变,引发端面渗胶和周期性白点。因此,分切区域的张力控制追求的是“低而稳”——张力足够拉直材料以便精确切割,但绝不能大到让材料在刀口处产生额外塑性变形。
这一区段的张力稳定性,很大程度上取决于牵引辊与分切刀之间的速度匹配精度。传统机械式分切机通过齿轮或同步带将牵引辊与分切刀辊联动,使两者的周速差控制在极小的范围内(例如弹性极限伸长千分之一量级对应的周速差),从而维持纸路在刀口前后的张力恒定。现代设备则更多采用独立伺服驱动,由PLC根据线速度设定值动态协调各段辊筒的转速,响应更快,适配范围也更宽。
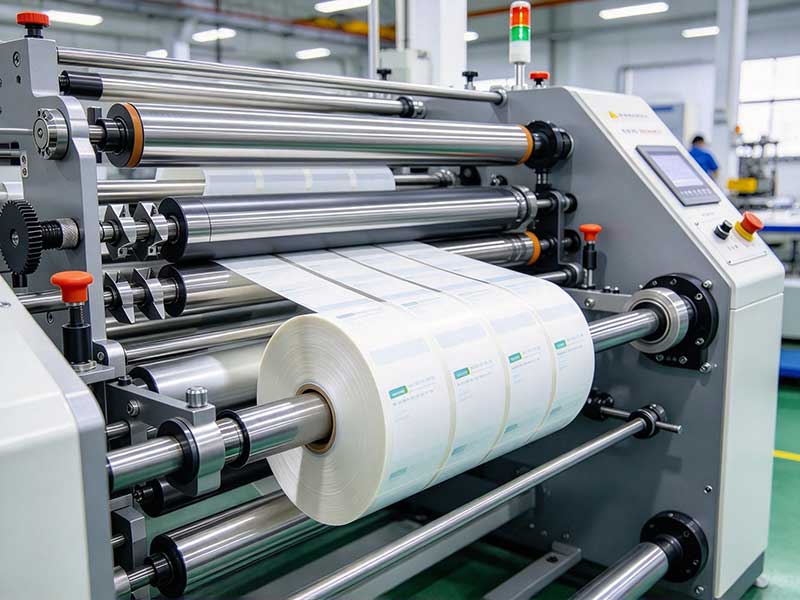
三、收卷段:锥度张力与滑差补偿
收卷是张力控制中最复杂的环节,因为它面对的是一个动态变化的几何条件:卷径在持续增大。若收卷扭矩恒定,随着半径变大,材料张力会成反比下降,结果就是卷芯紧、外层松,端面呈“菊花芯”状塌陷。
解决这一问题的经典方法是锥度张力控制。其逻辑是:收卷张力不再设为恒定值,而是随卷径增大按预设曲线逐渐递减。初始卷径小时采用较高张力,保证卷芯紧实;随着卷径增大,张力按锥度系数逐步衰减,避免外层材料因累积的层间压力过大而产生位移和褶皱。锥度曲线的形态(线性或分段式)取决于材料厚度、胶层软硬和后续印刷的放卷要求,通常需要在设备调试阶段通过试卷确定。
然而,锥度控制解决的是“整幅”张力随卷径变化的问题,却无法处理不干胶分切特有的另一个难题:各分切条之间的张力不一致。母卷涂布不均或分切后各条宽度存在微小差异时,同一条收卷轴上的多个小卷,所需张力并不相同。若用一根实心轴刚性驱动,必然出现有的卷紧、有的卷松。滑差轴技术正是为此而生:每个卷筒独立套在滑差环上,当某一条材料的张力需求发生变化时,滑差环打滑量随之调整,使各卷在保持同一转速基准的同时,获得各自所需的扭矩补偿。这是实现“各卷独立控制”、消除端面不齐的关键硬件基础。
四、排废段:最易被忽视的微张力场景
模切排废是分切流程中一个容易被轻视的环节。废料卷的直径虽然不大,但直径变化速率快,且废料本身强度低(仅有面材和胶层,无底纸支撑),张力窗口极窄:稍大即断,稍小则缠绕不紧。针对这一场景,一种有效且低成本的控制方案是磁粉离合器配合位置传感器:传感器检测废料因压辊自重而下垂的位置,当废料松弛下垂到设定位置时触发收废电机启动,收紧后自然回位则停机。这种间歇式控制将废料带的张力维持在极低的恒定水平,避免了连续收卷中因卷径快速变化导致的过拉断裂。
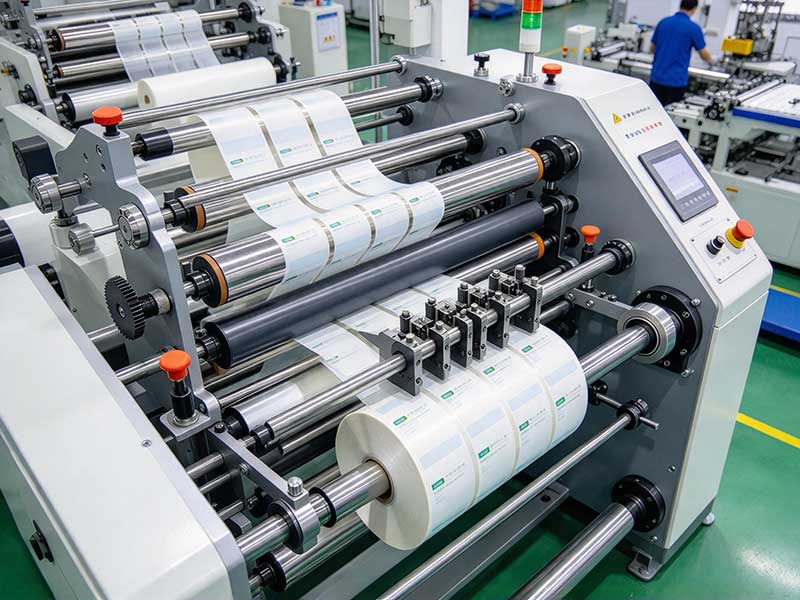
五、控制系统的中枢逻辑
上述各区段的执行机构——磁粉制动器、伺服电机、滑差轴、浮动辊气缸——需要一套统一的控制逻辑来协调。现代分切机通常采用PLC作为主控,放卷段以张力传感器或浮动辊位置信号为反馈,构成闭环或半闭环控制;收卷段则依据编码器测得的卷径实时值,查表或计算得出锥度张力设定值,再通过PID调节器输出扭矩指令给收卷电机或磁粉离合器。
一个常被忽视的细节是卷径计算的精度。卷径不准,锥度曲线就失去了基准。较先进的做法是利用线速度积分与电机转速的比值来估算实时卷径,并对计算结果做周期平均处理,以滤除机械振动和单圈测量误差带来的噪声。控制算法本身并不神秘,真正的差异体现在执行机构的响应线性度和机械装配精度上——一台复卷轴跳动量偏大的设备,再精细的PID参数也无法补偿由此产生的周期性张力脉动。
结语
不干胶标签分切机的张力控制,说到底是在“拉直”与“拉坏”之间寻找并守住那条极窄的边界。放卷段的隔断、分切段的低稳、收卷段的锥度与滑差补偿、排废段的微张力间歇控制,四个区段各司其职又彼此耦合。理解这套原理的价值不在于记住某个公式,而在于当成品卷出现端面不齐、卷心松动或底纸断裂时,能够沿着纸路逐段回溯,判断问题出在哪个环节的张力失控或隔断失效。这才是张力控制知识在车间里真正落地的样子。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
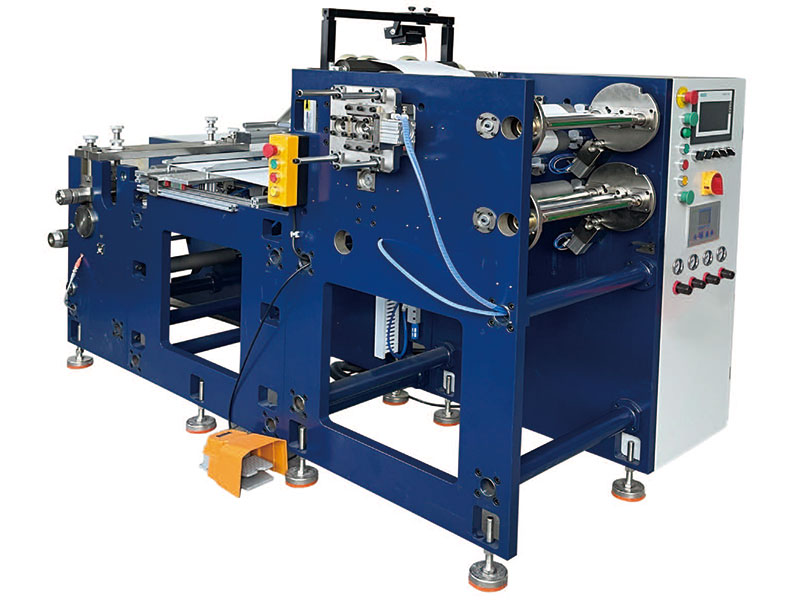 不干胶标签分切机