
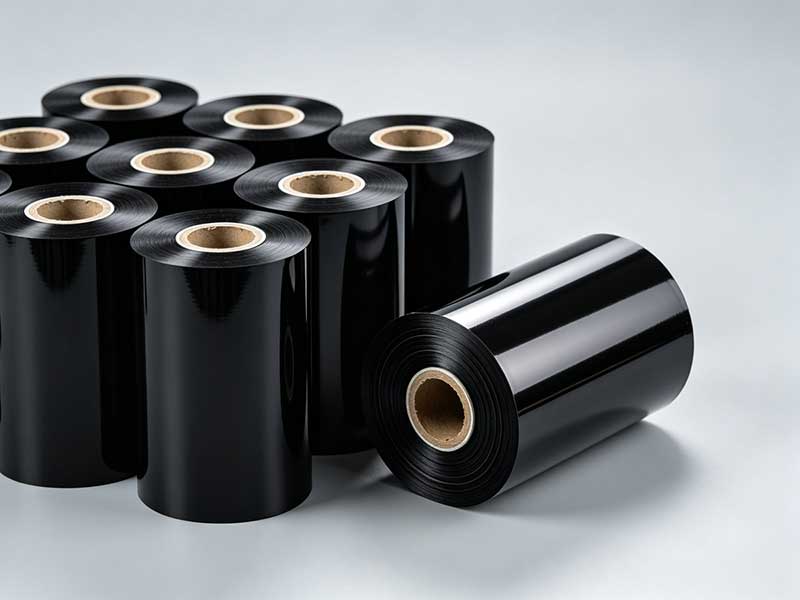
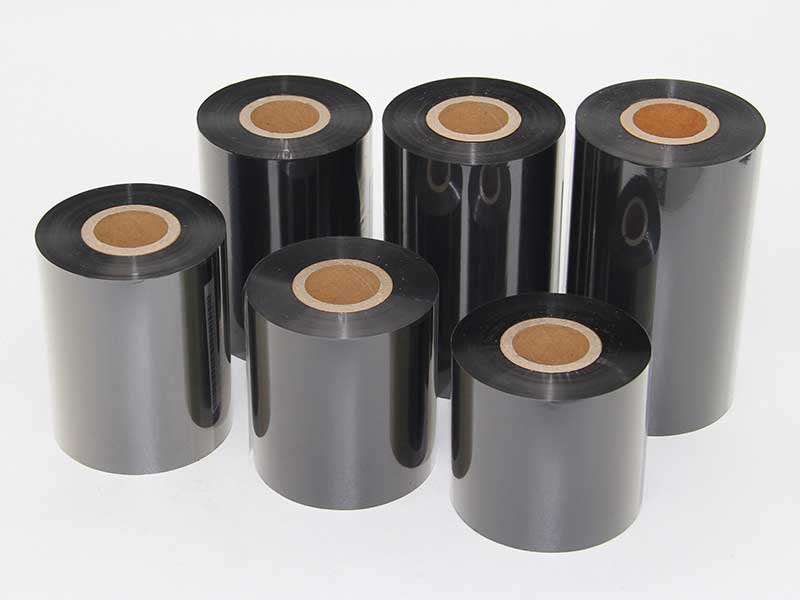
在热转印碳带的生产链条中,分切是决定成品品质的最后一道关口,也是最容易“露怯”的环节。一卷宽幅母卷经过分切,若边缘出现锯齿状毛刺、白色粉末脱落,或切口发白起毛,下游打印环节便会故障频发:卡带、打印头磨损加剧、条码清晰度下降,最终将成本压力转嫁回生产方。毛边问题看似微小,实则是切割精度、张力控制与静电治理的系统性较量。全自动碳带分切机的价值,正在于将这道难题从“事后补救”扭转为“全程可控”。
毛边从何而来
碳带的结构决定了它并不“好切”。PET基材上附着涂层与油墨,多层复合意味着切割时既要切断基材,又不能撕裂涂层。传统分切设备之所以频繁出现毛边,根源集中在三处:刀片状态、张力稳定性与静电干扰。
刀片钝化或崩口是最直观的诱因。钝刀不再“剪切”,而是“挤压”碳带,切口被拉伸出毛刺,甚至产生白色粉末。与此同时,上下刀的间隙与重叠量极为敏感——重叠过大会留下压痕,过小则切不断纤维,侧向间隙偏差同样会恶化切边质量。张力则是更隐蔽的变量。放卷张力忽大忽小,碳带在刀口处漂移,毛边便呈间歇性出现,一段好一段差。此外,高速分切产生的静电会吸附碎屑到刀口与带面,既污染油墨层,也让切口愈发毛糙。
全自动分切机的三重解法
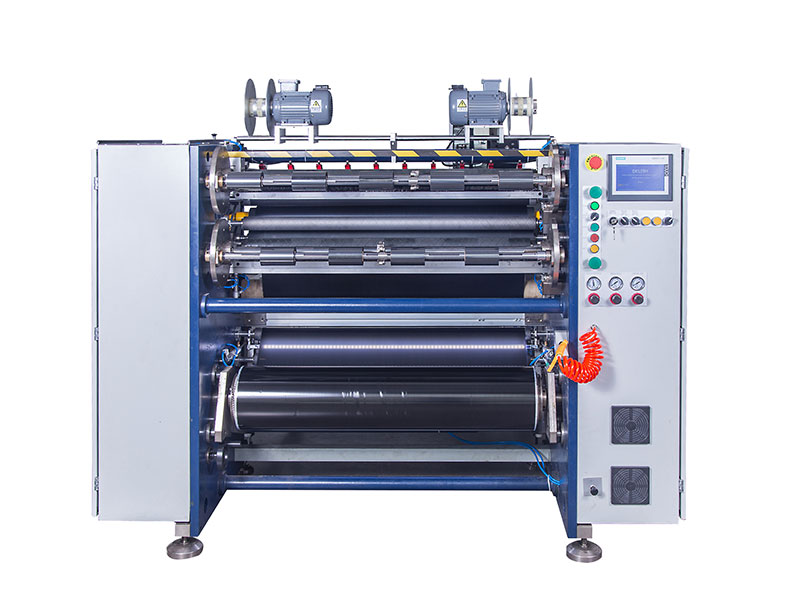
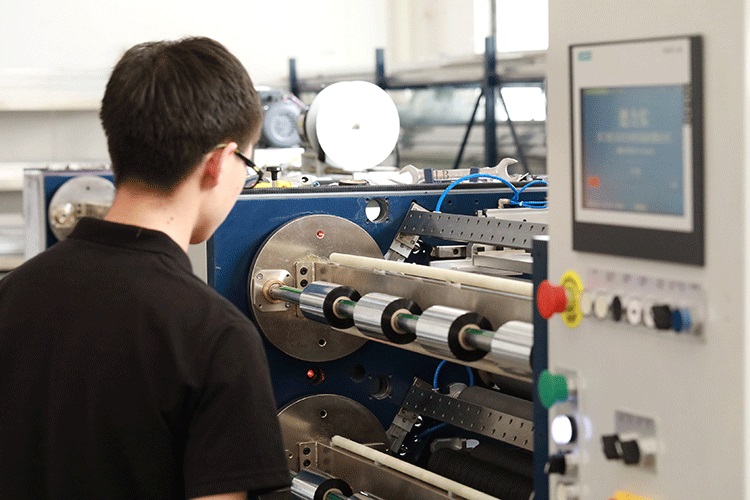
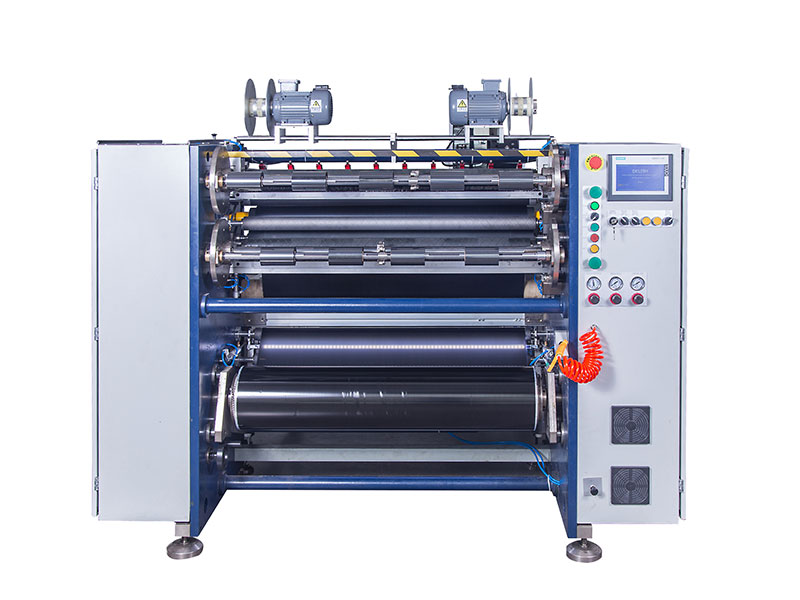
针对上述症结,全自动碳带分切机并非靠单一功能取胜,而是在切割、张力与除尘三个维度上形成了闭环。
切割环节的精密化是第一道防线。高精度圆刀配合微米级对刀系统,将刀片间隙控制在0.01mm以内,使“剪切”真正取代“挤压”,切面平整光滑,几乎不产生粉尘。部分高端机型引入激光分切或空气刀技术,以非接触方式完成切割,彻底规避机械摩擦对涂层的损伤,尤其适合蜡基与混合基这类对热与压力敏感的碳带。刀具材质也从普通白钢升级为硬质合金或金刚石涂层,寿命大幅延长,减少了因刀片磨损而逐渐劣化切边质量的隐性风险。
张力的闭环控制是第二道保险。碳带对张力极为敏感:过大拉断,过小收卷不齐。全自动机型采用三段式闭环张力架构——放卷端以磁粉制动器提供基础阻力,分切段通过浮动辊实时反馈微调,收卷端由伺服电机跟随卷径变化自动衰减张力。三者协同下,张力波动可压缩至±0.5N甚至±0.1N以内。当碳带在刀口处不再漂移,毛边便失去了间歇性发作的条件。针对不同基材厚度与涂层类型,系统还可预设张力曲线,换产时一键调取,避免人工反复试错。
静电与碎屑的即时清除则是常被低估的一环。全自动分切机在过辊处集成交流型静电消除棒,中和带面电荷,使碎屑不再吸附于刀口或切口。配合负压吸附与离子风清洁装置,分切产生的微量粉尘被实时带走,而非堆积后二次污染。这一环节虽不直接参与切割,却决定了切边在微观层面是否洁净。
从数据看改变
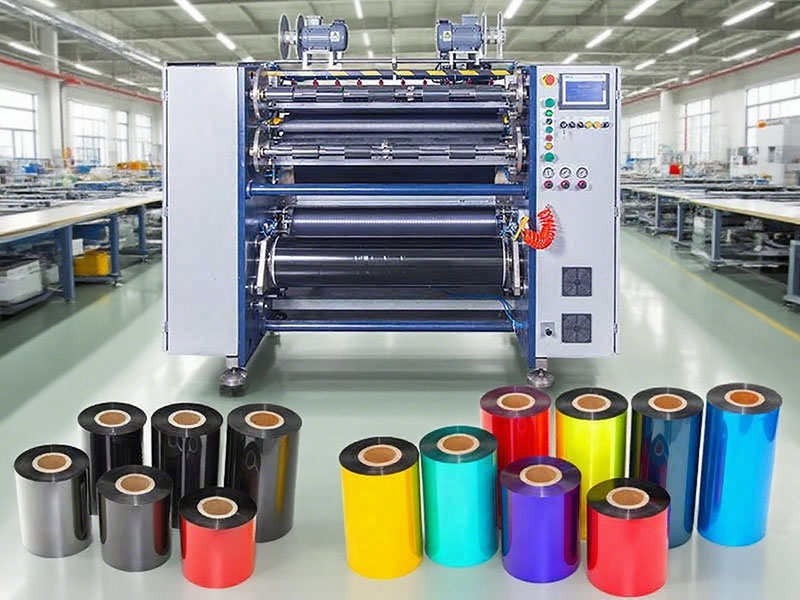
毛边问题的解决,最终要落在可量化的指标上。传统分切机处理碳带时,成品率通常在85%至90%之间徘徊,毛边与连带缺陷是主要损耗来源。全自动机型通过上述技术组合,将成品率推至98%以上。某条码耗材企业的实际案例更具说服力:引入全自动高速碳带分切机后,分切精度误差控制在±0.1mm以内,废品率从8%降至0.5%以下,边缘平整无毛刺成为常态。
效率的同步提升并非巧合。毛边问题的根源与低速运行时的张力不稳、人为干预频繁密切相关。全自动换卷、自动接料与智能纠偏的介入,减少了停机调试的次数,分切速度得以从传统设备的80至120m/min提升至250至400m/min。高速稳定运行反过来又要求张力与切割系统具备更高的响应精度,形成正向循环。
结语
碳带分切毛边,本质上是一个系统精度问题,而非某一个刀片或某一项参数的单点故障。全自动碳带分切机的解题思路,是把切割、张力、静电、纠偏纳入同一套控制逻辑中,让每一个可能产生毛边的变量都被实时监测与修正。当分切速度突破三百米每分钟,当刀片间隙以微米计,当张力波动被压制到零点几牛顿,毛边便从一个“常见故障”退化为一个“可预防事件”。对于碳带加工企业而言,这意味着更低的废品率、更顺畅的打印表现,以及一张进入高端条码与特种碳带市场的入场券。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
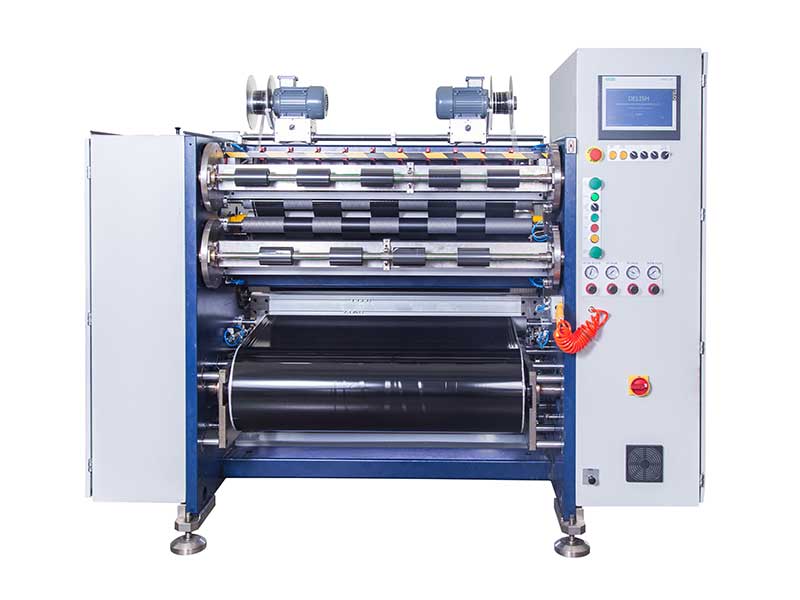 条码碳带分切机
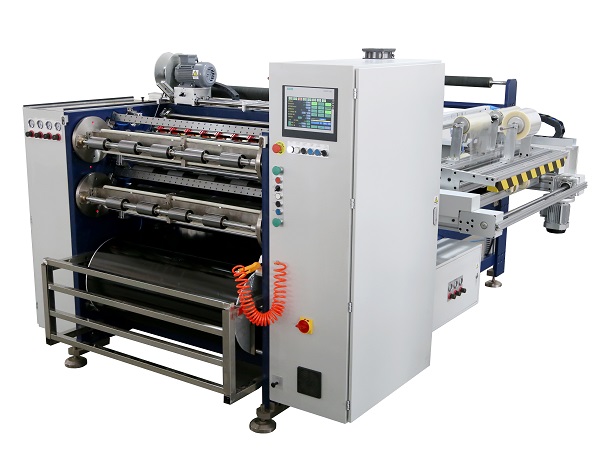 全自动碳带分切机 RSDS8 PLUS
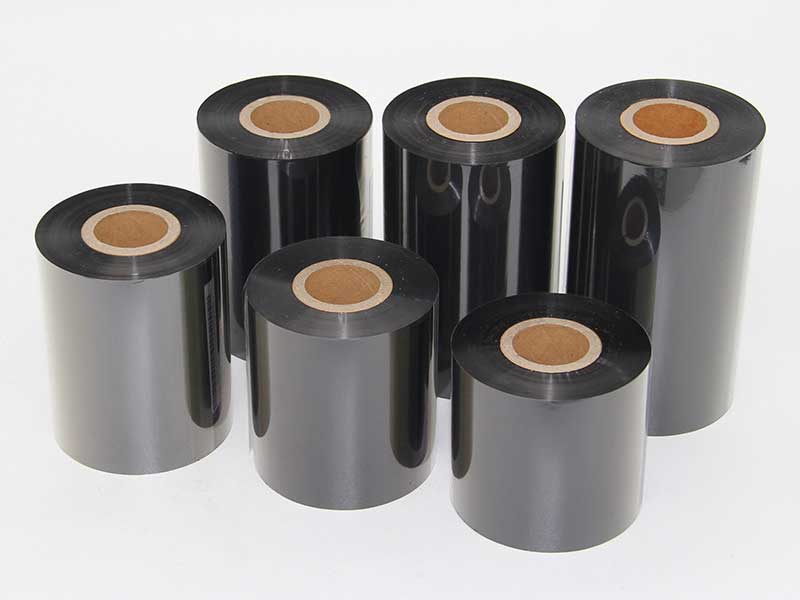 TTO碳带分切机