
烫金纸分切机是电化铝烫印箔加工链条上的关键设备,运行速度动辄200至400米/分钟,分切精度要求控制在±0.1毫米以内。这样的工况决定了它对维护的敏感度远高于普通分切设备:张力波动零点几牛,收卷端面就可能出现塔形错层;刀隙偏差几微米,切边就会从平整变为锯齿拉丝。然而在实际生产中,不少企业仍停留在“设备不动了才找人修”的阶段,将售后维护视为故障发生后的补救措施。真正有价值的售后维护,应当是一套贯穿设备全生命周期的主动护航体系。
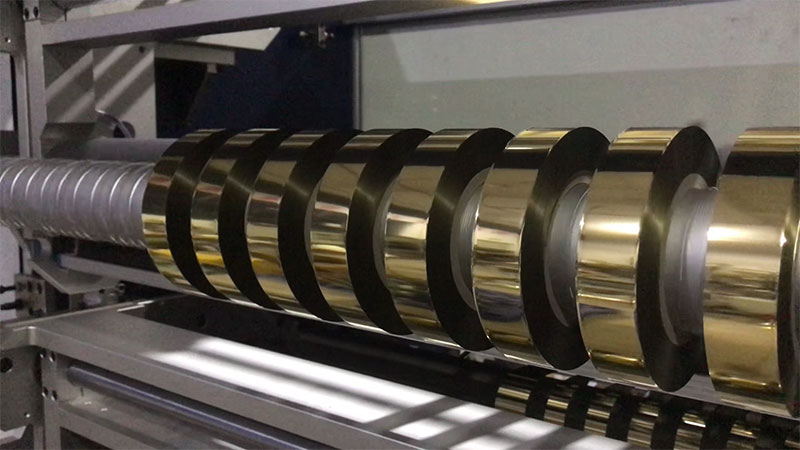
日常保养的落地,比售后响应速度更关键。再快的上门服务,也换不回停机造成的交期延误。烫金纸分切机的维护体系通常采用日保、周保、月保、年保四级制度,其中日保和周保的执行主体是操作人员,而非厂家售后。每班次用气枪清除刀架和过辊上的箔粉碎屑,每周用无水酒精擦拭橡胶压辊表面的胶质残留,这些看似琐碎的动作,恰恰是防止划伤和压痕的第一道防线。烫金纸在高速分切中因静电吸附的碎屑若堆积在刀口,轻则切口毛糙,重则崩刃。售后维护服务的首要任务,不是等客户报修,而是通过培训让操作人员具备“清洁为先、点检为重”的习惯,把故障消灭在萌芽状态。
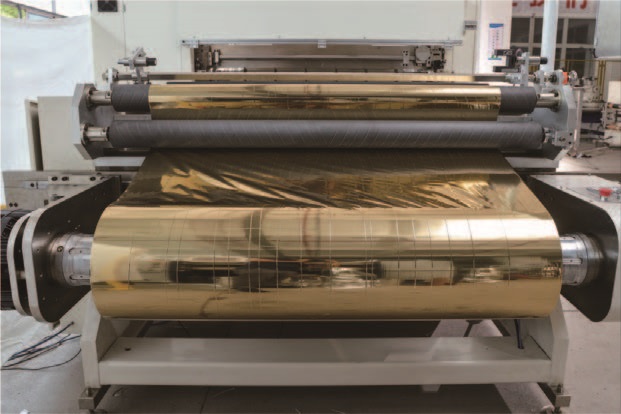
故障排查的专业度,体现在能否从表象追溯到根因。烫金纸分切中最常见的投诉是切边不齐或跑偏。操作人员看到的是边缘波浪纹,但根因可能在三个完全不同的子系统:放卷张力不均导致纸带横向滑移,导辊平行度超差形成“喇叭口”效应,或是纠偏传感器镜片脏污造成信号失真。专业售后与普通维修的区别就在这里——普通维修可能只调一下刀压或紧一紧螺丝,暂时缓解表象;专业售后则会用激光对中仪逐根核查导辊平行度,将偏差控制在0.05毫米/米以内,用塞尺确认刀隙在0.02至0.05毫米的标准区间,并重新标定张力传感器的零点。这种系统性排查能力,依赖的是厂家对设备结构的深度理解和专用工具的支持,而非经验主义的“试试看”。
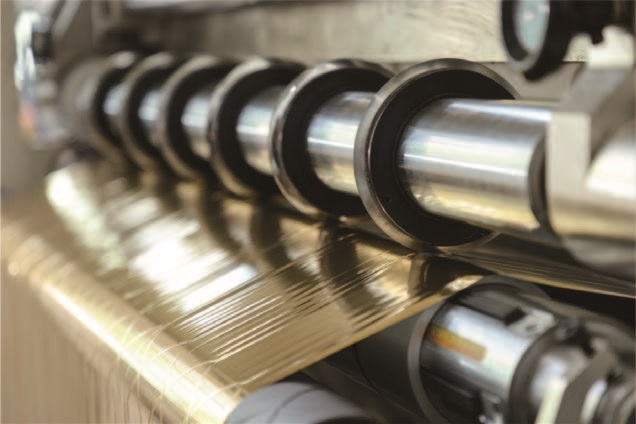
主动巡检的价值,在于用计划性停机替代突发性停机。烫金纸分切机的核心部件有其固定的磨损周期:运转超过8000小时的设备,主轴轴承和收卷轴轴承的间隙会逐渐增大,滑差轴内部的摩擦片也会因长期使用而性能衰减,这是收卷松紧不一的最常见诱因。如果等到轴承异响或收卷严重不齐时才安排维修,往往已经伴随了数批不合格品的产出。厂家主导的年度或半年度巡检,应当包含轴承间隙检测、滑差轴拆检清洁、辊筒平行度激光校准等深度项目,并依据检测数据给出备件更换建议。这种“该换就换、该调就调”的预防性维护,单次费用远低于突发故障后的抢修成本,更重要的是保住了生产计划的确定性。
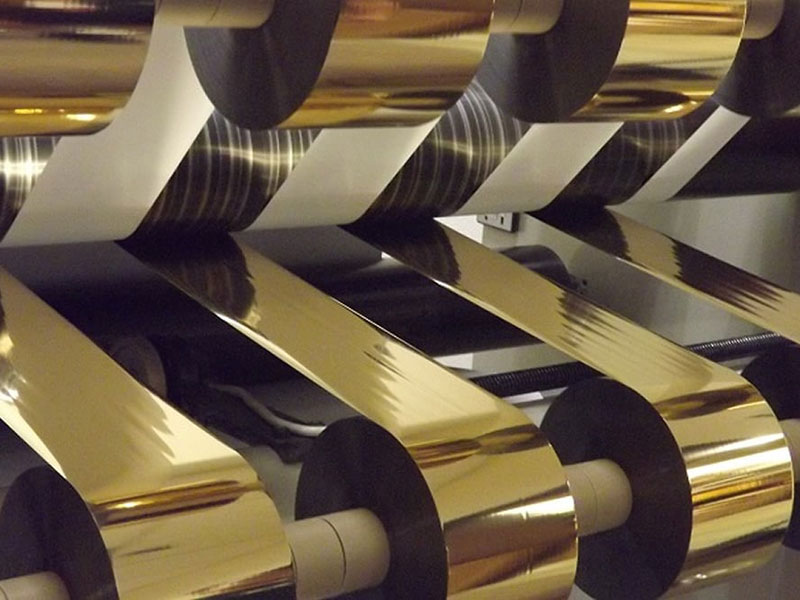
售后服务的终点,是让客户具备自主维护的能力。一套完整的售后交付,不应止于故障排除和设备恢复运行。厂家在安装调试阶段的操作培训,以及后续巡检中的现场指导,都应当把“授人以渔”作为目标。操作人员能否通过观察分切边缘的毛刺形态判断刀具状态,能否通过手感拉动纸幅感知张力均匀性,能否在班前点检时发现气压表的细微异常,这些能力的建立直接决定了设备的日常健康水平。当客户团队能够自主完成80%以上的日常保养和基础故障识别时,厂家的售后资源才能真正聚焦于精度校准、系统升级和复杂故障诊断等高价值环节。
烫金纸分切机的售后维护,本质上是一项关于“确定性”的服务。烫金纸本身是薄而敏感的材料,几分之一毫米的厚度承载着后续烫印的全部效果,分切环节的每一处张力波动或切口缺陷,都会在烫印成品上被放大。一套扎实的售后维护体系,让设备在每一个生产班次中都保持可预期的精度状态,让操作人员面对异常时有清晰的判断路径,让计划性维护取代救火式抢修。对于依赖烫金纸分切设备连续产出的企业而言,这种确定性本身就是产能和品质的底层保障。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
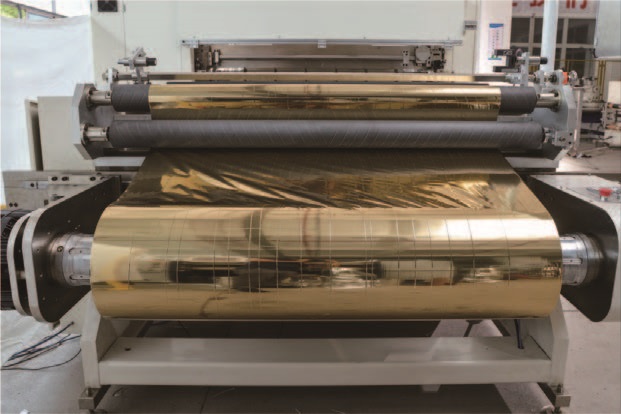
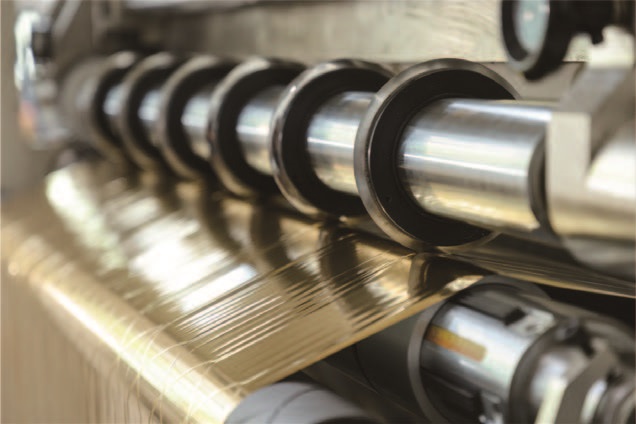
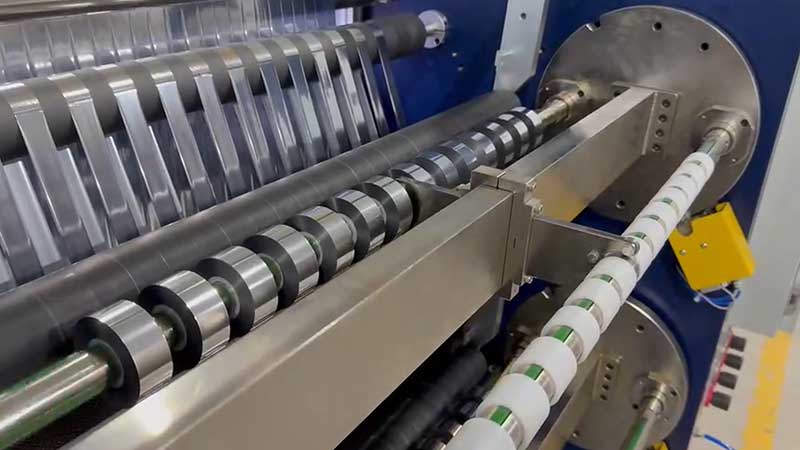
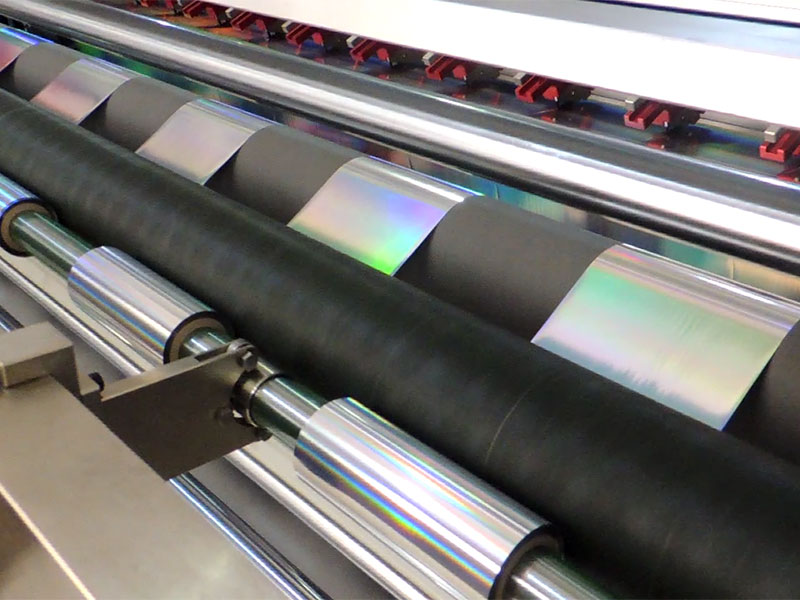 电化铝分切机
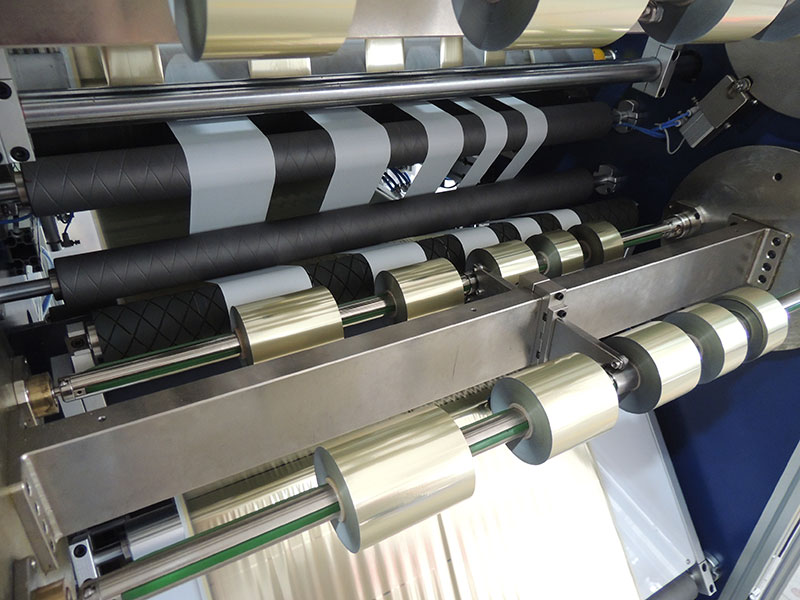 烫金纸分切机
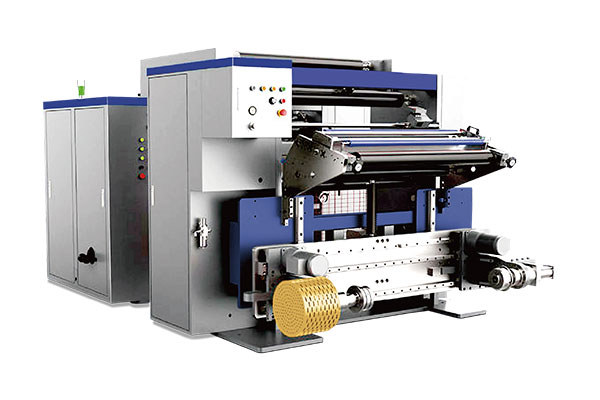 通用型数字控制高速分切机 RSDS7/T