
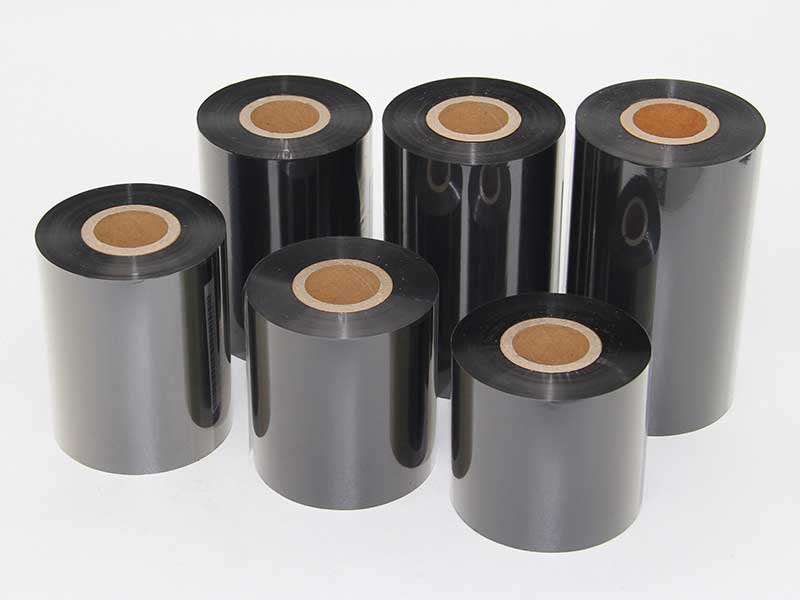
热转印碳带是一类“薄利”与“薄命”兼具的产品。其基材PET薄膜厚度通常仅有4.5至10微米,涂覆油墨后整体依然极薄,对张力、温度、机械振动有着近乎苛刻的敏感度。分切作为碳带生产的最后一道关口,直接决定了成品卷能否顺利走完下游打印机的走带路径。然而,行业实践表明,采用传统分切方式的企业,废品率普遍徘徊在5%至8%之间。这意味着每生产一百卷碳带,就有五到八卷因端面不齐、毛刺、拉伸变形或尾料失控而沦为废品。
降低废品率,从来不是靠某一道工序的“大力出奇迹”,而是需要对张力、纠偏、刀具、尾料四个维度进行系统性的精细管控。
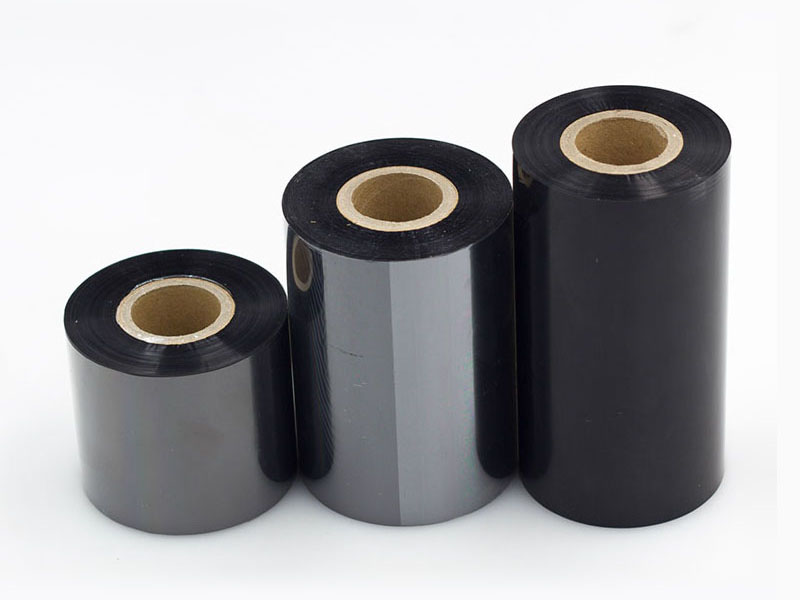
张力失控是隐性废品的头号来源。碳带的纵向拉伸具有不可逆性。张力过大时,PET基膜被拉长,油墨层产生微裂纹,成品在用户打印机上会出现白线、密度不均甚至断墨——这种隐患在出厂检测中极难发现,往往要到客户端才暴露,造成的信誉损失远超材料本身。反之,张力过小则碳带松弛起皱,收卷端面呈蛇形摆动,窄带分切时尤为致命。正确的策略是遵循“最小可行张力”原则:在保证碳带平稳运行、不跑偏的前提下,将张力压至最低。具体而言,蜡基碳带宜控制在2至5牛顿,混合基为5至8牛顿,树脂基可稍高至8至12牛顿;而宽度小于10毫米的窄带,放卷张力应降至常规宽带的60%至70%。更关键的是分区控制:放卷区“送得顺”,分切区比放卷区低10%至15%以减少切割拉伸,收卷区则采用锥度递减,初始张力设为分切区的120%,随卷径增大线性降至80%,从而避免外层过紧压溃内层形成“菊花芯”。
跑偏是窄带分切的“老大难”,纠偏必须跑在偏差前面。当分切宽度低于10毫米,碳带的横向刚性极弱,与导辊的接触宽度不足以形成有效的自动找正效应,任何微小的张力波动或机械偏差都会被放大。解决跑偏不能只靠操作员盯梢,而要靠硬件精度与实时反馈。收卷轴径向跳动必须控制在0.05毫米以内,各导辊平行度偏差小于0.05毫米每米,这是机械层面的底线。在此基础上,光电或红外传感器实时检测碳带边缘,配合伺服驱动纠偏机构,将响应时间压缩至0.5秒以内,纠偏精度可达±0.1毫米。对于极窄带或高端标签应用,CCD线阵相机配合高精度伺服可将检测精度推至微米级,从根源上杜绝“塔形卷”和“锯齿边”的产生。
毛刺虽小,却是打印头的慢性毒药。分切边缘的纤维状毛刺或掉粉,会在打印机走带过程中刮擦热敏打印头,缩短这一昂贵核心部件的寿命。毛刺的根源多在刀具:刀片钝化后,“剪切”退化为“挤压”,碳带边缘被撕裂而非切断。保持刀片与刀槽间隙在0.02至0.05毫米之间,每8小时巡检刀口锋利度,是基本的纪律。更进一步,针对薄型碳带或树脂基材质,采用金刚石涂层圆刀并将刀片角度调整至15至20度,可显著减少边缘应力与微裂纹。同时,高速分切产生的静电会吸附碎屑污染刀口,安装主动式静电消除棒并将接地电阻控制在4欧姆以下,是不可省略的辅助手段。
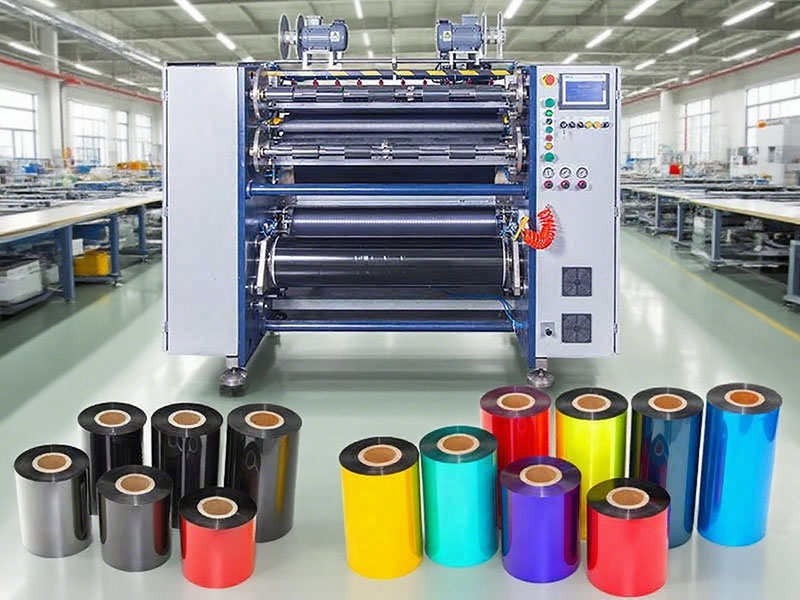
尾料浪费长期被默认为“必要损耗”,实则是管理粗放留下的利润漏洞。当分切卷接近空芯纸管时,卷径减小导致张力系统失稳,最后十几米甚至数十米碳带因无法保证端面质量而只能废弃。解决这一问题的关键在于让设备“感知”卷径变化。当卷径小于设定阈值(如50毫米)时,系统应主动切换至“小卷径模式”,将张力从满卷时的100牛顿左右降至30牛顿量级,配合锥度曲线的实时调整,可将尾料从平均15米压缩至5米以内。按一条中等产能产线年分切数万卷计算,仅此一项节省的碳带长度便相当可观。此外,在放卷端加装接头检测装置,发现缺陷时自动标记并在收卷至该位置时停机排出,可避免因母卷内部一处瑕疵导致整卷成品降级。
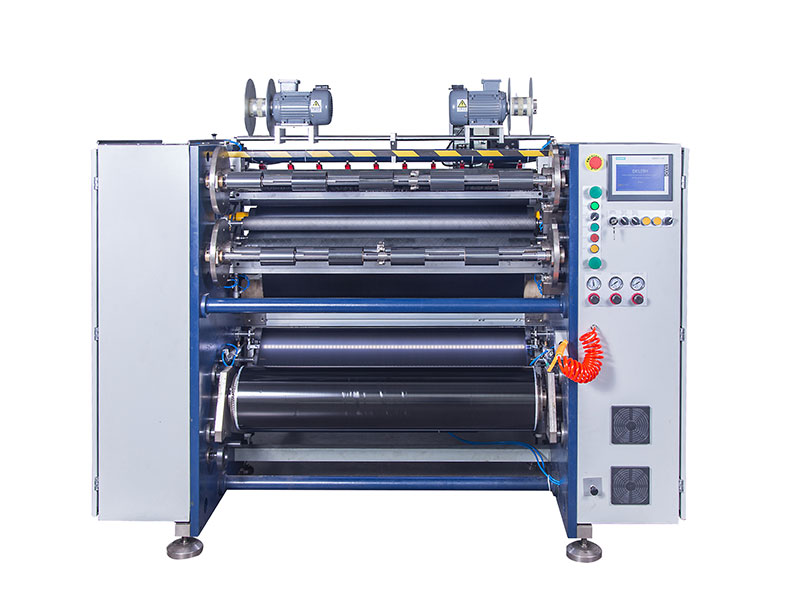
废品率的较量,本质上是设备精度与工艺纪律的较量。一台配备三段闭环张力控制、伺服纠偏与锥度收卷的现代分切机,配合针对不同材质固化的参数数据库,完全有能力将废品率从行业平均的5%至8%压低至2%以下。对于碳带这种高附加值、低容错的耗材而言,每降低一个百分点的废品率,都直接转化为利润表上的净增项。当分切机能够做到“切得准、卷得匀、尾料少”,碳带生产的成本护城河便自然成形。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
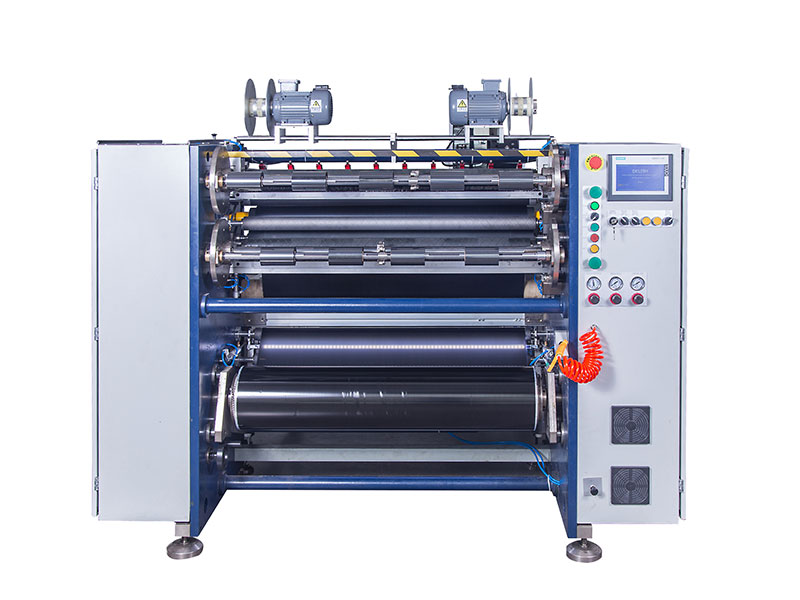 热转印碳带分切机
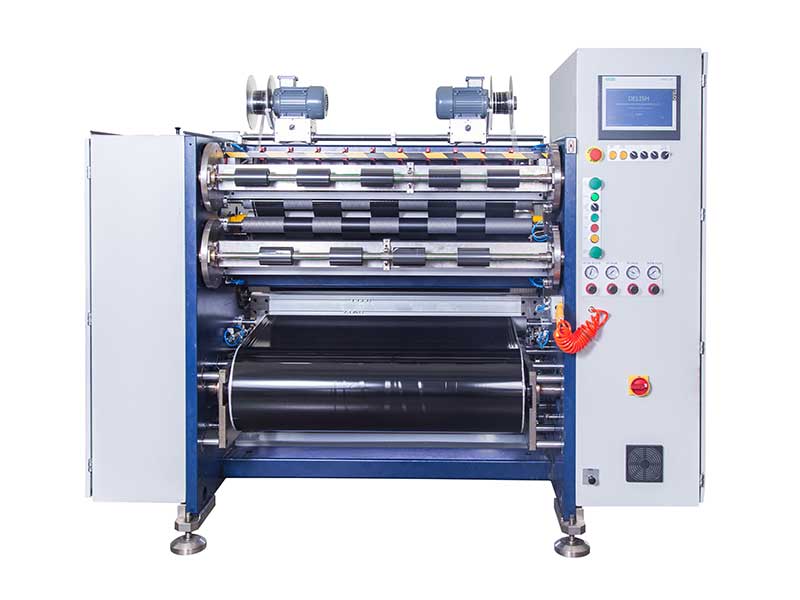 条码碳带分切机
 线号机色带分切机
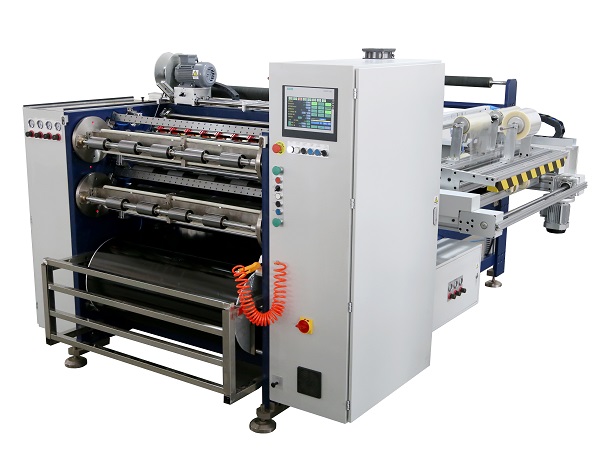 全自动碳带分切机 RSDS8 PLUS