
碳带分切机的宽度精度,通常以分切后窄带的实际宽度与目标宽度之间的公差来衡量。高端机型可将这一公差控制在±0.05mm以内,而普通设备往往在±0.3mm至±0.5mm之间徘徊。差距看似微小,却直接决定了碳带在打印机中的走带顺畅性与打印寿命——宽度超差的窄带轻则起皱、跑偏,重则在高速打印中边缘受力不均而断裂。理解宽度精度控制的原理,需要跳出“刀具切得准不准”的单一视角,将分切过程视为一个张力、导向、刀具与检测四维耦合的系统工程。
一、张力闭环:宽度精度的第一道防线
碳带基材是厚度仅4.5至12μm的PET薄膜,极薄的物理特性决定了它对拉伸力异常敏感。张力过大,基膜发生弹性甚至塑性伸长,分切后宽度回缩,实际尺寸小于目标值;张力过小,材料松弛起皱,横向位置漂移不定,切刀便无法沿预定轨迹走线。
因此,宽度精度的根基在于放卷、牵引、收卷三段张力的独立闭环控制。现代高精度分切机以张力传感器实时采集料带实际张力,反馈至PLC后通过PID算法动态调节伺服电机的输出扭矩。这一闭环的响应速度与稳态精度,直接决定了宽度波动的下限。传统磁粉离合器控制方式的张力波动可达±10%,足以在数百米每分的车速下造成批量性的宽度超差;而伺服闭环系统可将波动压缩至±0.25N至±0.5N以内。
更精妙之处在于收卷锥度张力策略。随着收卷直径增大,若维持恒定张力,外层碳带会对内层产生过大的压紧力,导致卷芯变形甚至油墨挤出粘连,间接引发后续分切时的走料不稳。系统依据实时计算的卷径,按预设曲线逐步递减收卷张力,使窄带从满卷到空卷始终处于适宜的紧密度,为宽度一致性提供稳定的末端条件。
二、纠偏与导向:守住切刀的横向基准
碳带在进入分切刀之前,必须保证其边缘始终处于一个固定且已知的横向位置。任何微小的横向漂移,都意味着切刀相对于碳带的实际切割线发生了偏移,宽度精度便无从谈起。
自动纠偏系统(EPC)的介入,正是为了将这一变量纳入闭环。其原理并不复杂:光电或CCD传感器持续扫描碳带边缘的横向位置,将偏移量转化为电信号传送至控制器,控制器驱动伺服电机或气动机构推动放卷架或纠偏导辊做横向微调,将料带“拉回”正确基准。当前主流方案的动态纠偏精度可达±0.1mm,高端配置下甚至更高。对于分切宽度在10mm以下的极窄规格,纠偏的重要性更为凸显——窄带的横向刚性极弱,几十微米的跑偏就足以让成品沦为废品。
与纠偏协同工作的,是高刚性导辊系统。所有过辊的直线度需控制在0.01mm/m以内,径向跳动被限制在微米级,且相互之间保持严格的平行。导辊的任何偏心或歪斜,都会以两倍于其偏差的幅度传递为碳带的横向摆动。纠偏解决的是“已经发生的偏移”,而精密导辊系统则在源头上减少偏移的产生。
三、刀具系统:微米间隙中的切割力学
当张力与导向为碳带创造了稳定的走料条件,宽度精度的最后一环落在刀具与刀距的控制上。
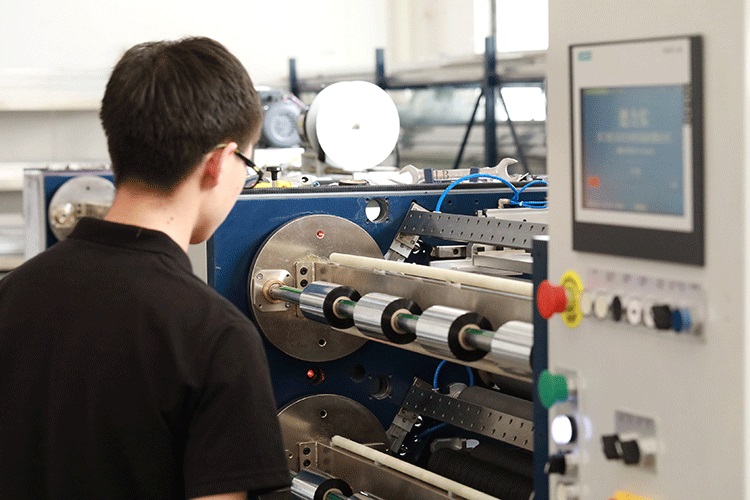
圆刀分切的实质是一对上下刀盘的剪切过程。上刀与下刀之间的侧向间隙,是决定切口质量与宽度精度的核心参数。间隙过小,刀刃相互摩擦,产生毛刺与粉尘,切口边缘被挤压变形;间隙过大,材料不是被剪切而是被撕裂,边缘出现微小缺口,实际有效宽度变得不可预测。对于厚度仅数微米的碳带,这一间隙通常需精确控制在0.02mm至0.05mm之间,具体数值依基材厚度与涂层特性而定。刀盘的径向跳动同样关键,主轴跳动若超过0.005mm,分切宽度便会随刀刃的周期性偏摆而波动。
刀距的设定方式经历了从手动到数控的演进。早期设备依靠机械丝杠与刻度盘逐刀调整,间隙与位置依赖操作经验,重复精度有限。现代高端机型采用伺服电机驱动刀座轴向位移,分辨率可达0.01mm,配合闭环位置控制,彻底消除了丝杠反向间隙带来的定位误差。部分设备还集成了在线视觉检测,CCD摄像头实时捕捉分切边缘的实际位置,将宽度偏差反馈至刀座控制系统进行动态补偿,使刀距从“设定值”变为“可验证的实时值”。
四、系统协同:精度是结果,而非孤立的指标
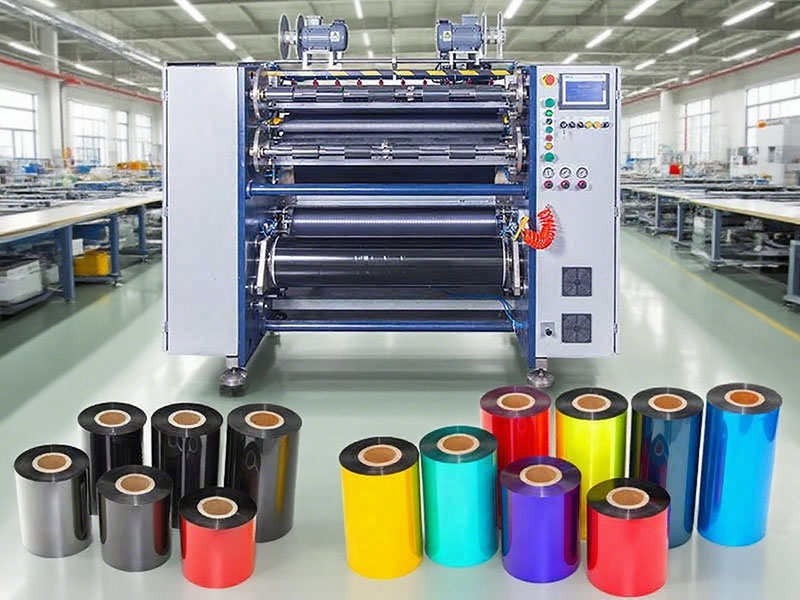
将上述环节拆解来看,每一项技术都有其明确的精度贡献:张力闭环抑制拉伸变量,纠偏系统锁定横向基准,刀具系统决定切割几何。但宽度精度的最终达成,依赖的是三者之间的动态协同。
一个典型的例证是窄带分切时的参数耦合。当分切宽度降至10mm以下,碳带的横向刚性急剧下降,此时若放卷张力仍按常规宽带设定,材料在纵向上被过度拉伸的同时,横向也会因泊松效应而收缩,实际切出的宽度偏窄且边缘应力集中。有经验的工艺调试会将窄带分切的放卷张力降至常规值的60%至70%,同时适当降低车速,为纠偏系统留出更充裕的响应窗口。这意味着,宽度精度的控制逻辑并非各子系统各自为政地追求局部最优,而是在速度、张力、纠偏响应与刀距之间寻找一个动态平衡点。
从结果来看,一套调校得当的高精度碳带分切机,可将宽度公差稳定在±0.05mm以内,废品率从普通设备的2%至3%压缩至0.3%以下。对于树脂基、混合基这类高单价碳带,这一精度提升所节约的材料成本与减少的停机调机时间,远比设备本身的性能参数更具现实意义。宽度精度的原理,归根结底是一句话:让碳带在到达刀刃之前,其每一个维度的运动都处于可感知、可干预、可修正的闭环之中。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
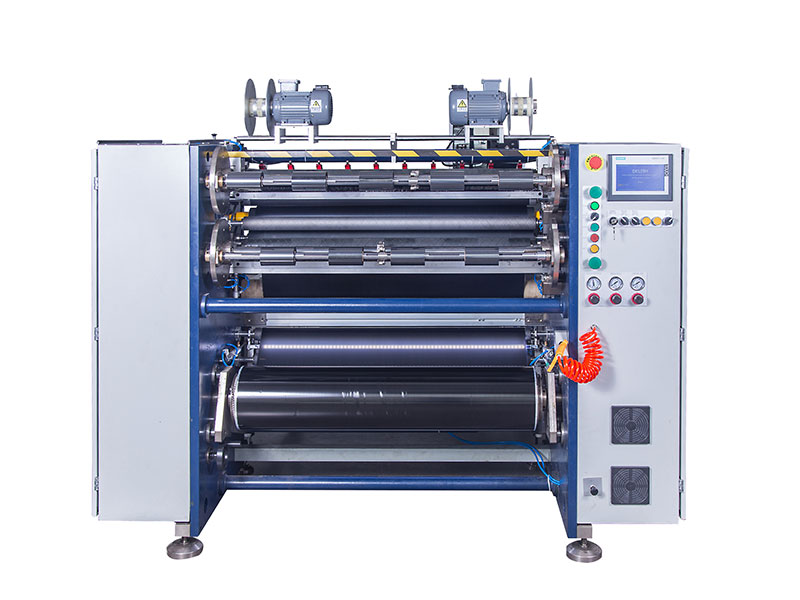 热转印碳带分切机
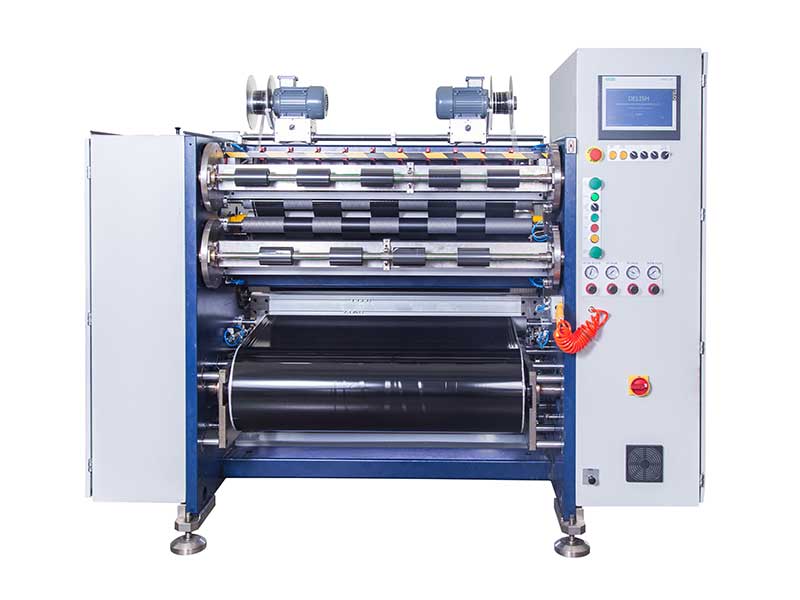 条码碳带分切机
 线号机色带分切机
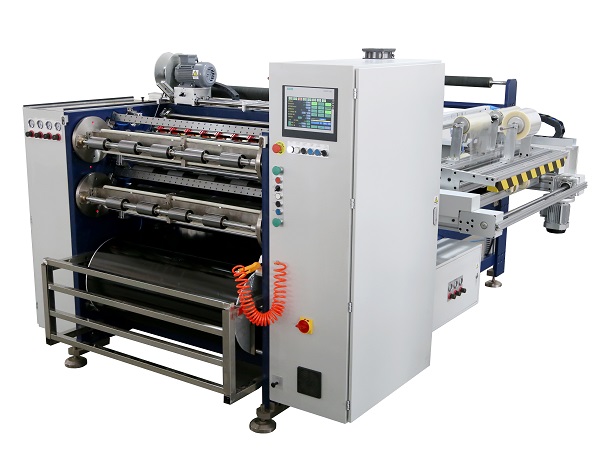 全自动碳带分切机 RSDS8 PLUS