
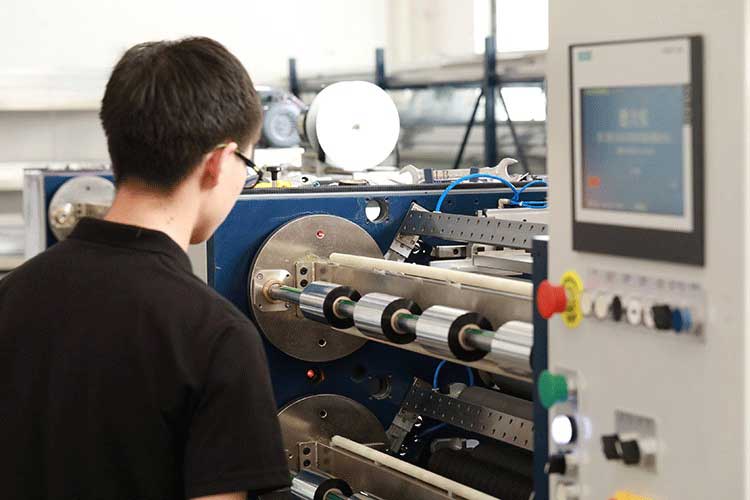
收卷不齐是碳带分切加工中最顽固的质量顽疾之一。碳带基膜通常仅为4.5至10微米的PET薄膜,极其敏感,端面哪怕只有毫米级的错层,都可能在后续打印中演变为卡带、皱褶甚至打印头磨损。许多操作人员习惯一遇到不齐就盲目调整张力或更换刀片,结果往往越调越乱。实际上,收卷不齐并非单一故障,而是张力控制、机械精度与辅助系统三者平衡被打破后的综合表征。本文将从症状分型入手,提供一套由简到繁、可快速落地的解决思路。
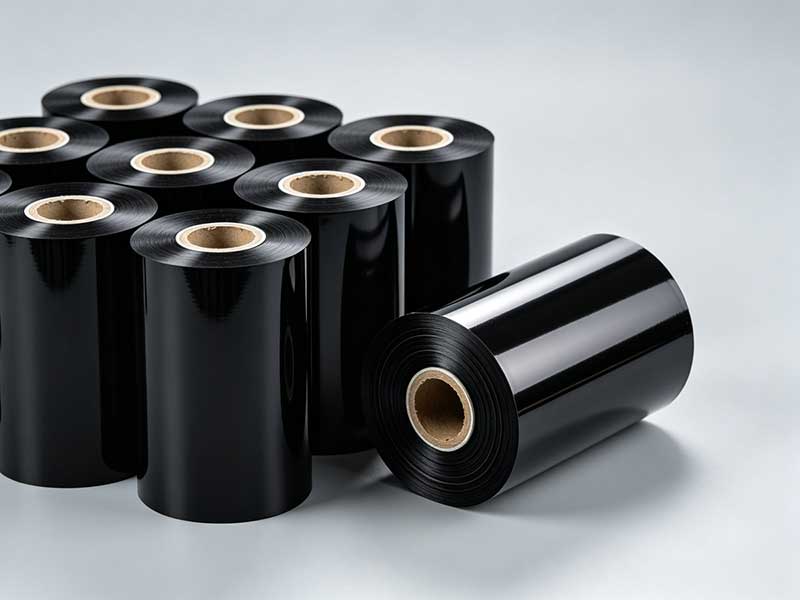
第一步:看懂端面,对症下药
动手之前,先观察收卷端面的具体形态,不同表现指向截然不同的病因。若端面呈“喇叭口”或单边凸出的锥形,问题通常出在收卷张力偏大或压辊两端压力不均;若两端整齐而中间松散甚至局部隆起,则需怀疑收卷轴弯曲、纸管变形或来料厚度公差超标;若端面呈现周期性的锯齿状摆动,矛头应指向刀片磨损或分切刀隙不均;而整体性的跑偏蛇形,往往意味着导辊不平行或纠偏系统失效。明确症状类型,是避免无效折腾的前提。
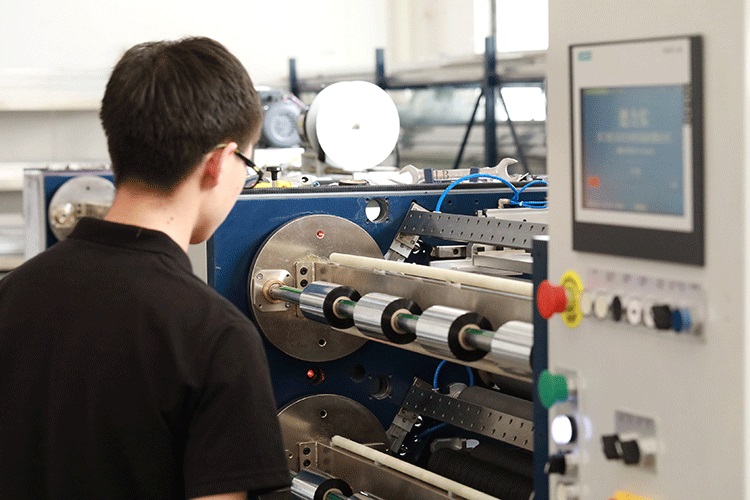
张力控制:先降后调,善用锥度
在绝大多数收卷不齐案例中,张力设置不当是首要嫌疑。碳带材质极薄,张力过大时材料被过度拉伸,边缘受力不均便形成“喇叭口”;张力过小则层间松散,端面自然塌陷。快速验证的方法是:将收卷张力控制器每次降低5%至10%,试跑两三米观察端面变化。对于10毫米宽的测试条,收卷张力经验值多控制在3至5牛。更关键的是锥度设置。随着卷径增大,若张力不按曲线递减,外层会像液压机一样压迫内层,形成“菊花芯”或塔形错层。以初始外径300毫米的卷芯为例,起始张力可设为12牛,末端降至8牛,锥度系数取0.3至0.5之间,能有效实现“内紧外松”的理想结构。
压辊与平行度:容易被忽视的“隐形推手”
张力调对了,端面仍不齐,问题大概率藏在机械精度里。压辊与收卷轴若不平行,每转一圈都会产生轴向推力,把碳带往一侧“推”出错层。现场可用一张A4纸分别塞入压辊两端与收卷轴的间隙,若抽出时阻力感明显不同,即说明不平行。临时应急可松开压辊一端轴承座,垫入0.1至0.2毫米的薄垫片校正。同样不可忽视的是纸管与收卷轴的配合间隙。间隙超过0.5毫米时,纸管在高速旋转中会产生偏心跳动,端面便呈现周期性摆动。标准配合间隙应控制在0.3毫米以内,临时可在轴上缠绕一层美纹纸增摩,长期则需采购公差合格的纸管。此外,收卷轴本身的径向跳动应不超过0.05毫米,弯曲的轴必须更换或校直。
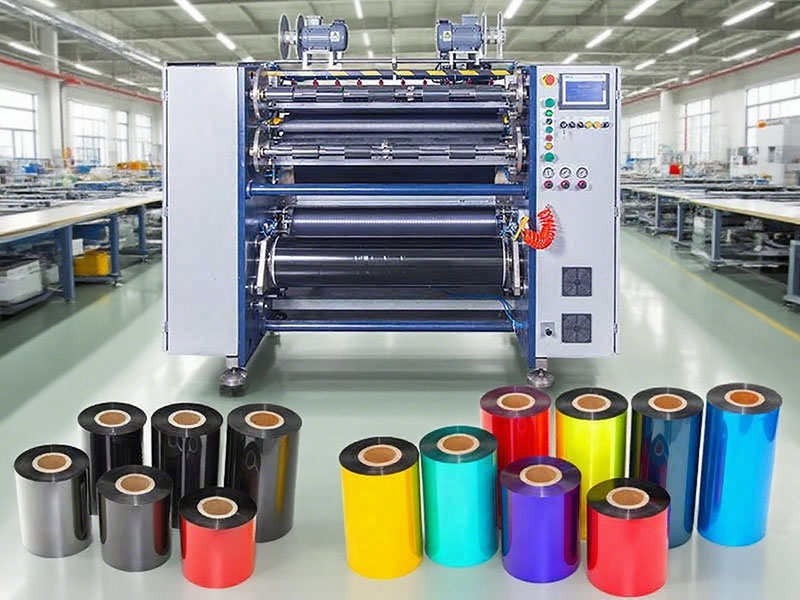
纠偏与刀具:别让小毛病拖成大故障
纠偏系统失效是收卷跑偏的直接诱因,而故障原因往往简单得令人意外——光电传感器镜头上积了一层碳粉。用酒精擦拭探头,用手轻推碳带边缘观察传感器是否有反应,三十秒即可排除大半隐患。若纠偏执行器气管脱落或折弯,临时可手动将收卷轴调至居中位置先完成小批量订单。刀具方面,碳带分切推荐的上刀与下刀间隙仅为0.01至0.03毫米,约为普通纸张分切的一半。刀片磨损产生的毛边或波浪形切口,会在收卷时逐渐累积为端面错层,此时用0.02毫米塞尺重新校准间隙,磨损严重则直接换新——磨刀的时间成本远高于换刀。
建立秩序:把调机经验变成可复用的参数
解决收卷不齐的最高效率,不是每次故障后重新摸索,而是让成功调校的参数留下来。建议为每台设备建立“病历卡”,记录不同碳带型号(宽度、基材厚度、涂层类型)对应的收卷张力、锥度系数、压辊压力与刀隙值。换产时直接调用历史参数,试跑两百米以正常速度的八成验证端面,前一百米看低速状态,后一百米看高速稳定性。日常每班用靠尺检查导辊平行度,偏差超过0.1毫米每米即需校正;每周用工业酒精清洁所有过辊,尤其是胶辊表面的碳粉粘附。收卷不齐本质上是设备精度与工艺参数耦合失衡的报警信号,把它当作一次系统体检的契机,远比反复救火更有价值。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
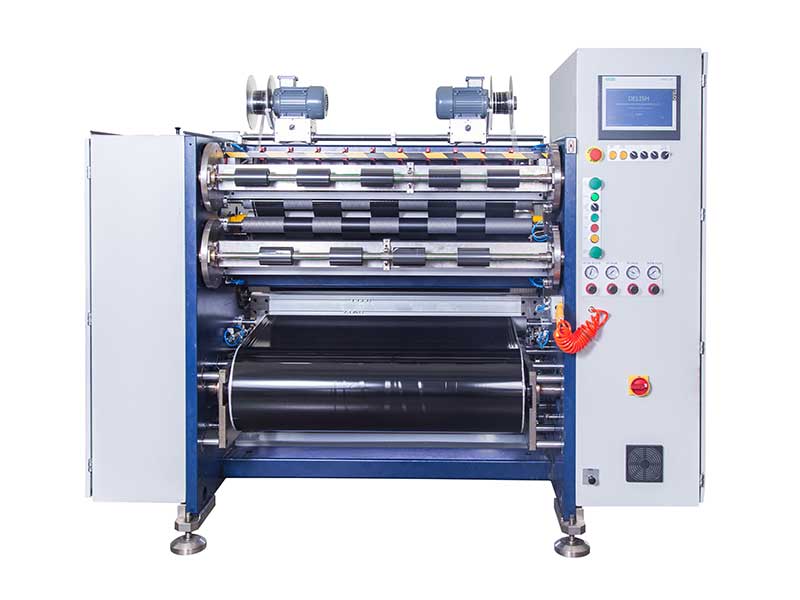 条码碳带分切机
 线号机色带分切机
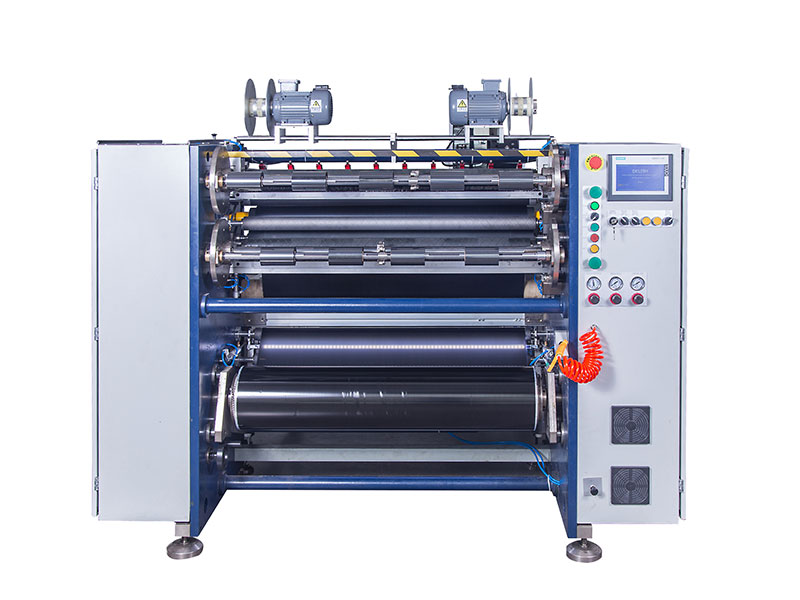
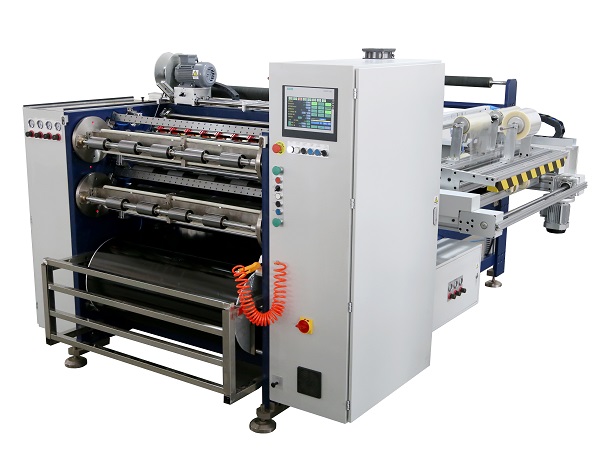 全自动碳带分切机 RSDS8 PLUS