
收卷端面不齐是薄膜分切工序中最顽固的质量顽疾之一。端面呈塔状歪斜、蜂窝状松散或局部突出,不仅让产品外观降级,更会在下游放卷时引发跑偏、起皱甚至断膜,直接拖累客户产线的良率。许多现场操作者习惯将问题归咎于某一个“坏参数”,但实际排查下来,收卷整齐度本质上是张力控制、压辊状态、机械精度与静电干预四者动态平衡的结果。任何单一维度的调整,都难以根除端面参差的痼疾。
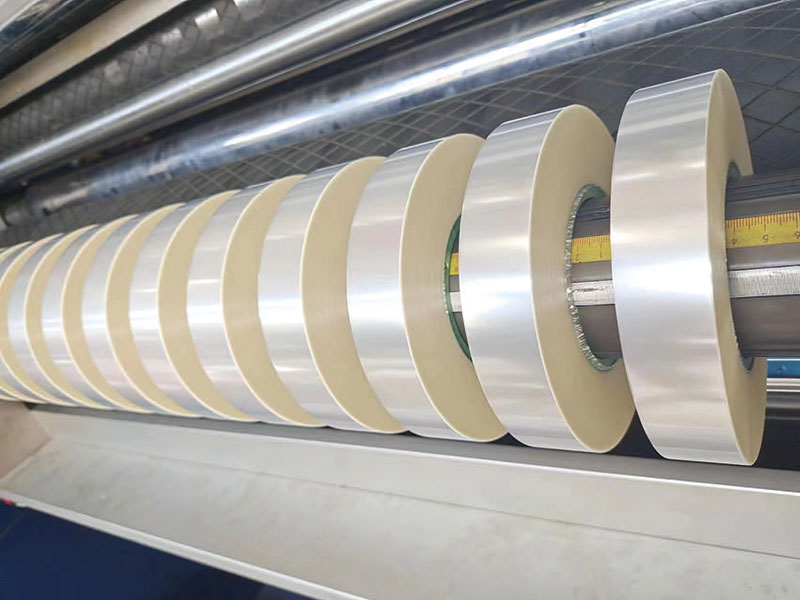
张力控制是收卷整齐度的第一道闸门,而锥度递减是张力设定的核心逻辑。 恒张力收卷在卷径较小时尚能维持端面平整,但随着卷径增大,外层薄膜对内层持续施加挤压力,横向厚度偏差被逐层累积放大,端面便不可避免地出现凸起或凹陷。行业通行的做法是采用锥度张力曲线:起始张力保证卷芯紧实,随后随卷径增加按比例递减,使膜卷形成“内紧外松”的应力分布。有实践数据显示,初始张力设为100%、卷径每增10%张力衰减5%~8%,最终降至60%~70%,能有效平衡内外层应力。对于PET等较薄材料,初始张力宜控制在断裂张力的10%~15%区间,锥度值设在70%~90%之间。更精密的方案则引入闭环张力系统与分段锥度模型,通过张力传感器实时反馈、离散PID调节收卷电机扭矩,将张力波动压缩到更窄的容差范围内。值得强调的是,张力设定没有放之四海而皆准的数值:BOPP、PET挺度好,锥度可平缓些;PE、CPP易拉伸,锥度需更陡,加减速也必须更柔和。
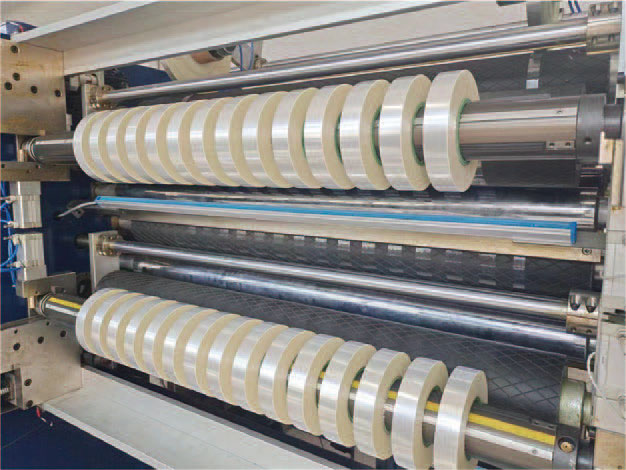
压辊与导向系统承担着“挤出空气、锁定位移”的物理职责,其平行度与压力精度直接决定端面能否如刀切般平整。 薄膜在进入收卷轴前,每一层之间夹带的空气都是潜在的不稳定因素——空气垫让膜层具备横向滑移的空间,收卷愈松,端面愈容易错位。压辊的作用正是将这些空气强制排出。压辊与收卷轴必须严格平行,两端压力差控制在极小范围内,否则一端紧一端松,端面必然歪斜。压力设定同样需要随卷径动态调整,经验值在0.08~0.20 MPa区间随卷径增大而线性上升,过大会留下压痕,过小则排气不充分。导向辊的平行度要求更为苛刻,水平度偏差应控制在0.1mm/m以内,径向跳动不超过0.05mm——任何微小的偏心都会在高速运转中周期性扰动薄膜的横向位置,最终在端面上留下肉眼可见的波浪纹。对于宽幅分切机,分段式压辊或带中高设计的压辊能更均匀地沿幅宽方向施加压力,避免中部与两侧排气效果不均。
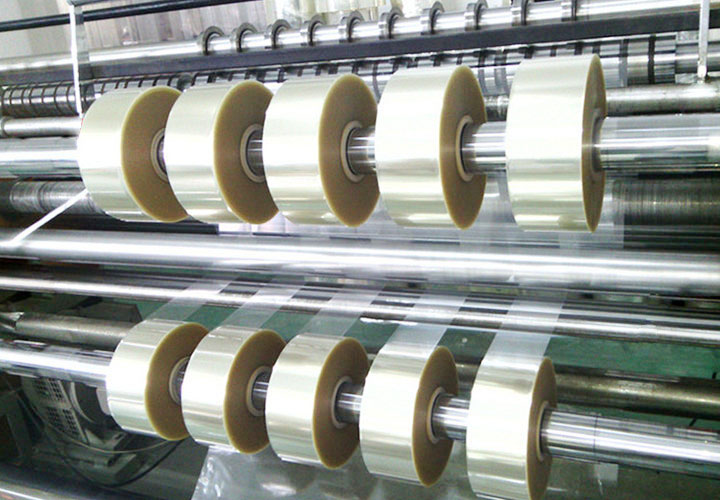
切边质量与静电干预是常被低估的“隐性变量”。 端面不齐的根源有时并不在收卷环节本身,而在分切刀口埋下的隐患。钝刀或间隙不当会产生毛刺、熔边或碎屑,这些边缘缺陷在收卷时逐层叠加放大,最终表现为端面参差。圆刀与底刀的搭接量宜控制在0.5~1.0mm,侧向间隙按薄膜厚度调整在0.02~0.05mm,同时需关注分切速度带来的摩擦热——对于薄型PET,高速分切时边缘软化卷曲会直接破坏收卷平整度,适当降速或辅以冷却风刀是必要的对冲手段。静电则是另一个隐蔽的干扰源。薄膜在高速运行中积累的静电荷会导致层间排斥或吸附,轻则膜面吸附灰尘形成局部凸起,重则整卷松散错位。在收卷前安装静电消除棒或离子风机,中和膜面电荷,能显著改善层间贴合度。需要区分的是,此处需要的是“消除有害静电”而非“施加吸附静电”,后者在某些工艺中用于定位,但分切收卷场景下,消除静电干扰才是主流方向。
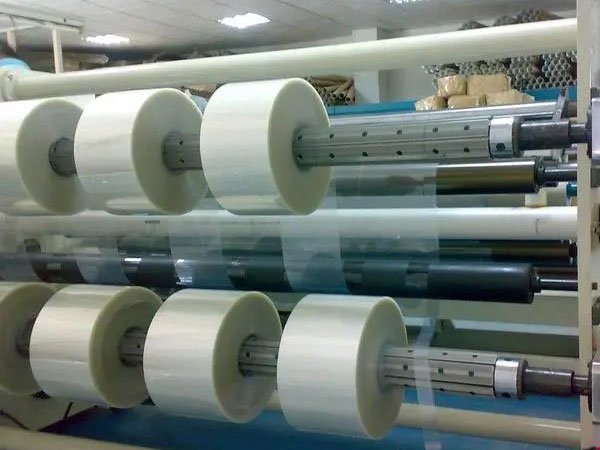
当张力、压辊与切边均已调至合理状态而端面问题依旧时,排查重心应转向设备本体的机械精度。 收卷轴的同心度与跳动是最后的“硬门槛”。收卷轴弯曲、顶锥对中不良或轴承磨损,都会让膜卷在旋转中产生周期性窜动,端面自然无法对齐。收卷轴的轴向跳动应控制在0.1mm以内,超差则需校直或更换。气胀滑差轴在高端分切机上的价值正在于此:每个滑差环可独立打滑,自动补偿各卷因薄膜厚度公差造成的线速度差异,确保同一轴上多卷薄膜的松紧一致。此外,收卷臂的同步性也不容忽视——两端参数不一致会产生分力,将膜卷推向一侧。建立定期的设备精度点检制度,用激光对中仪校正辊系平行度、用百分表测量收卷轴跳动,是将“偶然调好了”转化为“持续稳定”的必要手段。
收卷整齐度的提升,从来不是靠某一个“绝招”一劳永逸。张力锥度给定了应力框架,压辊与导辊守住了物理边界,切边与静电清除了干扰源,机械精度兜住了底线。四者环环相扣,缺一则端面难平。真正有效的做法,是在理解材料特性的基础上,建立“参数—质量”的对应记录,把每一次调整背后的逻辑沉淀下来。当操作者不再凭感觉拧旋钮,而是清楚每一牛顿张力、每一丝间隙变化会在端面上留下什么印记时,将不齐度控制在1mm以内便不再是偶然事件。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
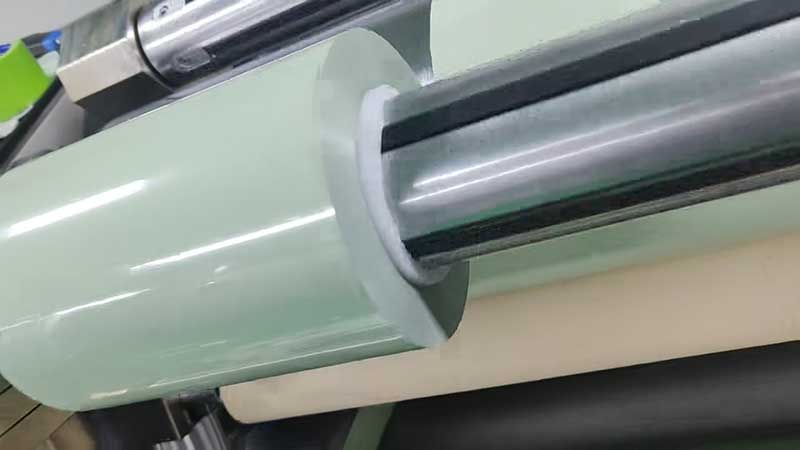
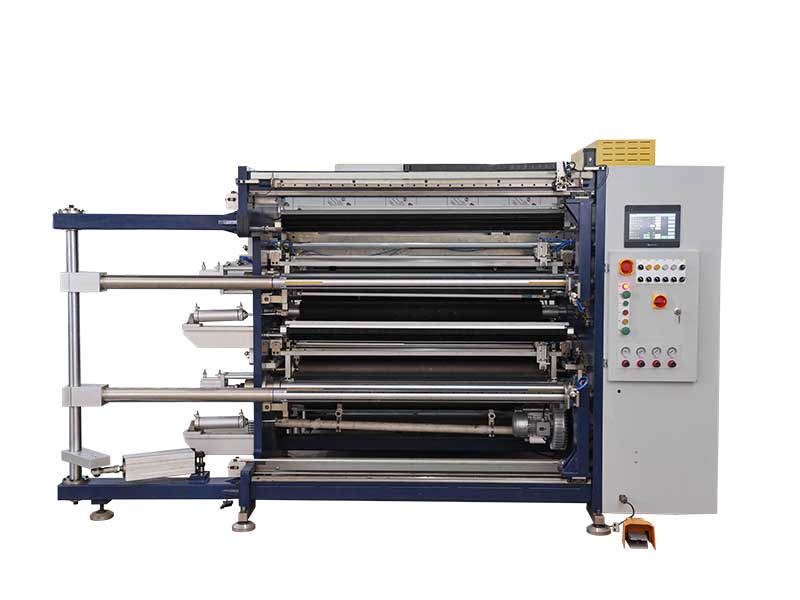 pet薄膜分切机
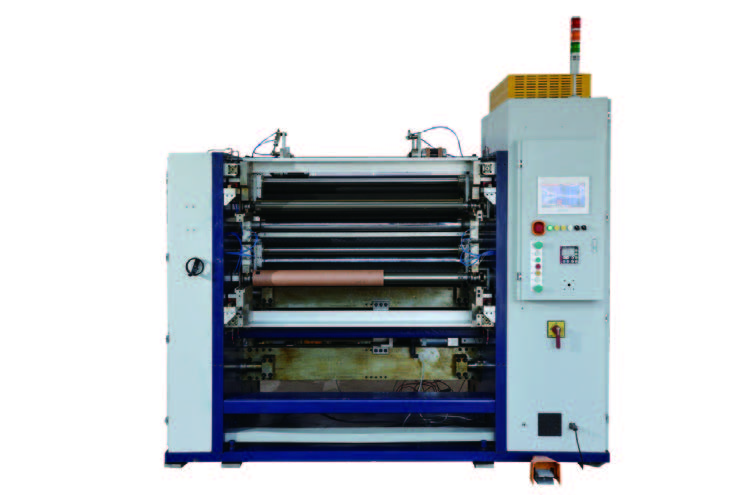 电容膜分切机
 电容器薄膜分切机
 新能源超薄膜分切机