
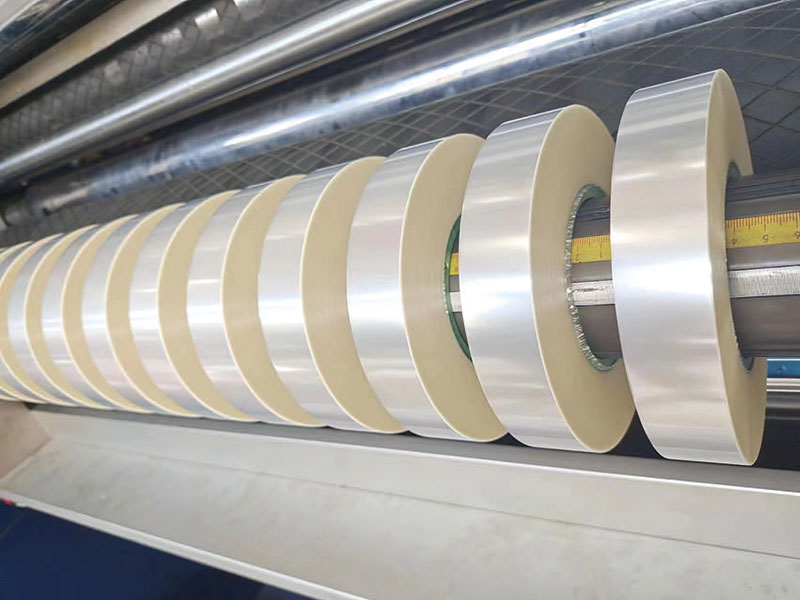
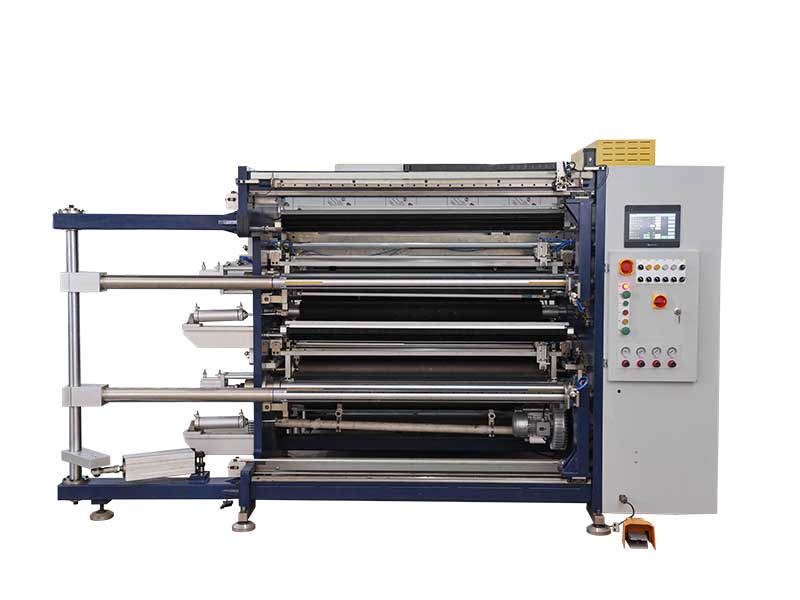
在软包装生产链条中,分切工序常被视作印刷或复合之后的“配角”,但它的实际影响力远超其工序位置。一条完整的软包装生产线中,分切环节的停机时间往往占到整线非计划停机的三成以上。薄膜分切机承担的不仅是将宽幅母卷裁成窄卷的物理切割任务,更决定了成品膜卷的端面整齐度、边缘密封性以及下游制袋机、自动包装机的运行顺畅度。一套适配包装行业实际工况的分切应用方案,核心在于将设备选型、张力控制与刀具体系与具体的包装膜材特性对齐,而非单纯追求速度或价格参数。
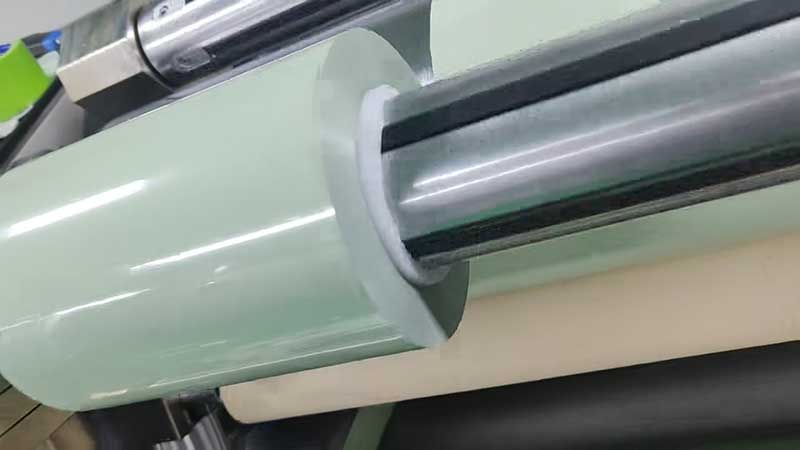
一、按包装膜材分层选型
包装行业涉及的薄膜品类跨度极大,从普通的PE缠绕膜到多层铝箔复合膜,对分切机的要求截然不同。选型的第一步不是看设备报价,而是看膜材结构。
对于单层PE、PP、BOPP薄膜,伺服张力控制的分切机即可满足需求。这类膜材厚度相对均匀,无复合层间应力问题,分切的核心矛盾在于收卷端面整齐度与换卷效率。张力控制精度在±0.5 N级别、最高线速度300 m/min左右的机型,能够覆盖日均数吨的产能需求。若企业订单以快递袋、普通食品袋为主,不必为过剩精度买单。
对于铝箔复合膜、耐蒸煮膜、多层PET/AL/NY/RCPP结构,选型必须上移至闭环张力控制级别。复合膜各层拉伸率不同,加上胶粘剂固化后的残余应力,分切时极易出现“内松外紧”或边缘卷曲。此时张力控制精度需达到±0.1 N级别,且收卷轴应具备独立锥度调节能力,以补偿因油墨层和胶层造成的厚度微差。一个可参照的实操数据是:某食品包装企业将铝箔复合膜分切收卷张力从12 N降至6 N并启用锥度控制后,端面错位率从8.3%降至0.9%。
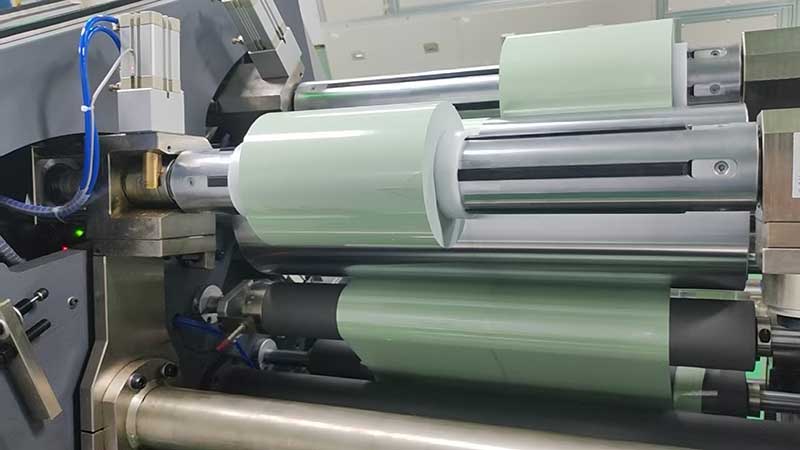
二、刀具体系与包装膜特性的匹配
分切方式的选择直接影响包装膜后续的制袋密封性。包装行业常用的分切方式以圆刀剪切和平刀(刮刀)为主,二者并非随意替换的关系。
圆刀剪切式适用于厚度20 μm以上的复合膜、铝箔膜及较厚PE膜。上下刀片以剪切方式完成切割,切口平直且边缘不易产生毛刺。对于需要后续热封的包装袋,毛刺是密封失效的隐患——微小毛边会导致封口处出现通道,破坏阻隔性。圆刀分切的上下刀重叠量通常控制在0.5–1.5 mm,侧隙为薄膜厚度的5%–10%,需每班次用塞尺校验。某复合膜分切案例中,将刀隙调整至0.02 mm并配合圆刀模式后,制袋废品率从8%降至1.5%,密封合格率达到99.8%。
平刀分切则更适合薄型单层膜,如15 μm以下的PE膜或CPP流延膜。刀片薄而锋利,切割阻力小,不易将薄膜拉伸变形。但平刀寿命较短,需根据磨损情况频繁更换,不适合含铝箔或含填料的磨蚀性膜材。
一个常被忽视的细节是刀片材质。包装复合膜中常含二氧化钛(白色母粒)或碳酸钙(防粘剂),这些填料对刀片的磨蚀速度远超普通PP膜。对于此类膜材,钨钢涂层刀片的使用寿命可比普通碳钢刀片延长数倍,虽单价较高,但换刀停机时间的减少足以覆盖差价。
三、张力控制:分切方案的技术内核
包装膜分切最常见的质量投诉集中在“端面不齐”和“膜卷太松”两个问题上,根源几乎都指向张力控制。张力控制的核心逻辑不复杂:放卷时卷径逐渐减小,扭矩必须同步降低以维持恒定张力;收卷时则相反。但实际产线中的干扰因素使这一过程远比公式复杂。
启动冲击是包装厂高频遇到的隐性杀手。设备从静止加速到设定速度的瞬间,张力峰值可达设定值的2–3倍,膜层之间发生滑移,收卷后形成“蜂窝状”端面。解决方案是在PLC中设置S型加减速曲线,将加速度变化率控制在膜材摩擦系数允许的范围内。卷径计算漂移则是另一个长期困扰产线的慢性问题——编码器累计误差超过5%后,张力波动开始肉眼可见,而操作工往往归咎于“膜不好”。每月用激光测距仪校准一次卷径,是成本极低但效果直接的预防措施。
对于复合膜,还需要额外关注放卷与收卷的张力隔离。PET与PE复合时,二者拉伸率差异显著,若放卷张力直接传递到收卷段,膜卷取下后会因层间应力释放而卷曲。采用S型缠绕的拉辊系统配合独立伺服驱动,可以将放卷张力与收卷张力解耦,是复合膜分切方案中值得纳入的配置。
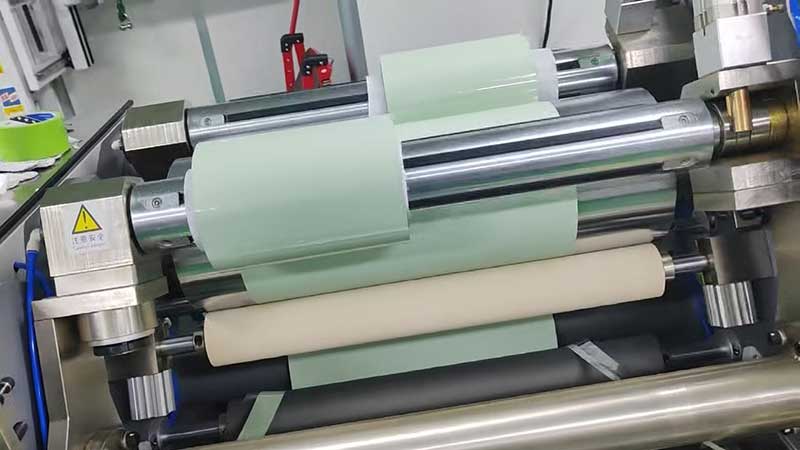
四、效率账与方案落地节奏
包装企业评估分切方案时,容易陷入“速度越高越好”的误区。分切机标称600 m/min,但实际有效产出取决于换卷停机、接膜时间和刀调整频率的综合表现。一个更务实的评估方式是计算有效分切米数/班次,而非峰值线速度。
以日均处理8吨BOPP膜的中型包装厂为例,若原设备速度200 m/min、分切精度±0.5 mm、废品率8%,更换为550 m/min、精度±0.1 mm的闭环控制机型后,日产能可提升至接近翻倍,材料利用率从91%提升至97%以上。但这一收益的前提是:来料母卷的厚度公差稳定、车间温湿度受控、操作工接受过张力曲线调试培训。三者缺一,高精度设备的优势都会被抵消。
落地节奏上,建议分两步走。第一步,对现有主力膜材做一次分切质量审计:统计一个月内的端面不良率、断膜次数、换刀频率,明确瓶颈在张力、刀具还是来料。第二步,根据审计结果选择针对性升级——若瓶颈在张力波动,优先加装闭环张力模块或升级伺服驱动;若瓶颈在毛刺和粉尘,优先更换刀具材质与调整刀隙参数。整机替换应是最后选项,而非首选。
结语
薄膜分切机在包装行业的应用方案,本质上是一套以膜材特性为起点、以成品卷质量为终点的参数匹配体系。设备的速度与精度指标固然重要,但若张力曲线未按膜材厚度与复合结构调校、刀隙未随填料含量调整,再昂贵的机型也无法产出端面如镜、边缘密实的合格膜卷。包装企业在规划分切方案时,把选型精力从“比较参数表”转移到“匹配自身膜材与订单结构”上,往往是投入产出比最高的决策路径。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 pet薄膜分切机
 电容膜分切机
 电容器薄膜分切机
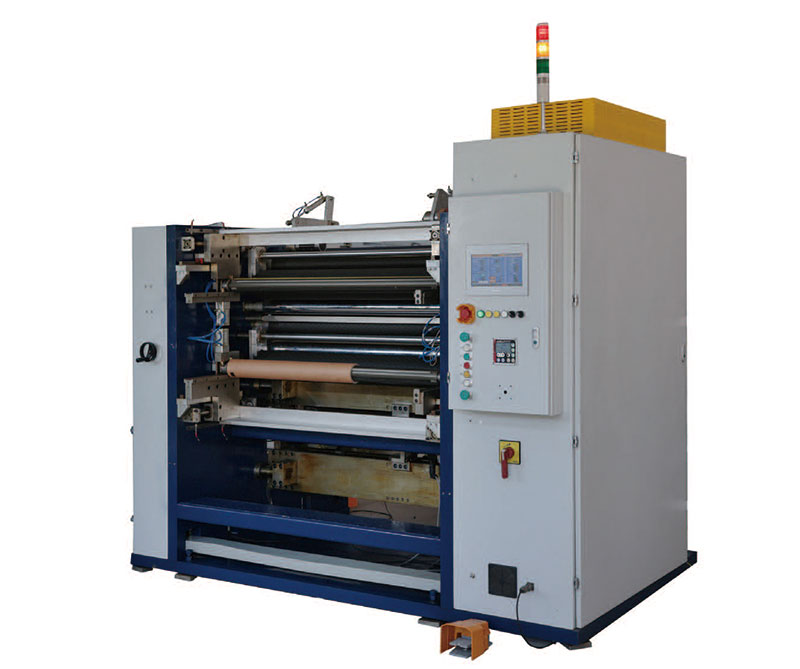 新能源超薄膜分切机