
色带分切机的效率痛点,往往不在“切”本身,而在“换”。当订单趋向多规格、小批量,每次切换宽度或卷芯规格动辄停机半小时,设备利用率便被悄然侵蚀。提升效率的核心逻辑,应从缩短非增值的换调时间入手,再向张力控制与自动化要产能。
一、先定位瓶颈:换规格为什么慢
多数色带分切机的效率损失集中在四个环节:刀座调整依赖手动测量锁紧,换一套刀耗时可达二十分钟以上;不同材质与厚度需要重新匹配张力参数,凭经验试切浪费材料与时间;1英寸与3英寸卷芯切换需拆装轴套;穿膜走带步骤繁琐且依赖熟练工。若企业同时生产多种规格,这些环节叠加,有效分切时间可能被压缩近半。
二、硬件升级:把换调时间压到最低
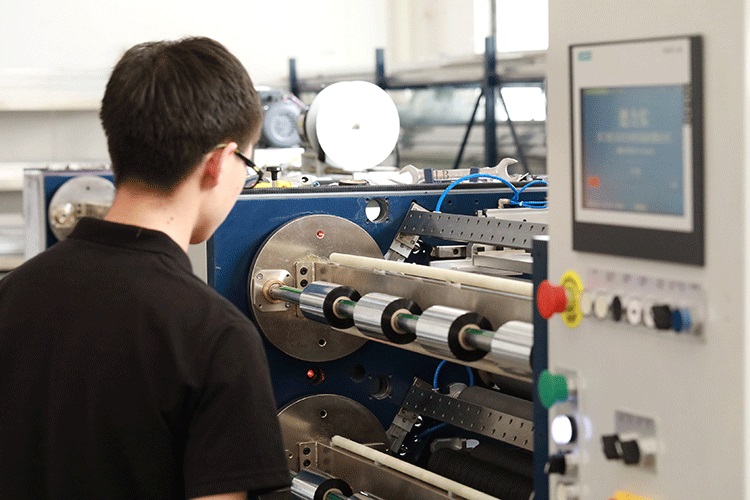
见效最直接的手段是升级自动刀座定位系统。传统手动调刀需要逐把测量、锁紧,而伺服驱动的自动刀座通过触摸屏输入宽度数值即可自动就位,换刀时间可从二十分钟压缩至两分钟以内。初期投入约两至五万元,通常三到六个月即可通过节省的工时收回成本。与之配套的是快速锁紧轴套,采用锥套或气胀式设计,1英寸与3英寸卷芯切换一拧一拔即可完成,单次节省五到八分钟。
对于仍运行稳定但控制老旧的分切机,电控系统升级是性价比更高的选择。将传统手动操作界面替换为现代化触控屏与伺服驱动,并导入配方功能,把每个规格对应的张力、速度、计米长度等参数保存为一键调用的配方,下次换单时无需逐一设置。若设备本身机械精度尚可,这类改造能以远低于整机更换的成本恢复产能弹性。
三、张力控制:高速下的稳定才是真效率
提速的前提是不降质。色带基材多为薄型PET薄膜,对张力极为敏感,传统机械式张力控制响应慢、波动大,速度一高便出现拉伸、褶皱或收卷松紧不一。升级为全闭环张力控制后,张力传感器实时检测材料张力,PID算法动态调整收放卷扭矩,可将张力波动从±10%收窄至±1%以内,支撑分切速度从常规的百米级提升至两百米以上,同时废品率从3%–5%降至0.5%以下。
与之配合的是多轴同步驱动。单电机驱动各轴易因速度不匹配造成材料拉扯,而伺服电机配合电子齿轮同步,由PLC实时调整放卷、牵引、收卷转速,编码器闭环反馈补偿误差,确保高速下各段线速度严格匹配。对于分切精度要求苛刻的窄带色带(如1.25mm条码碳带),这套组合是提速而不牺牲精度的前提。
四、管理配套:不花钱也能省时间
硬件之外,换规格慢有很大一部分源于操作无序。推行换规格标准作业流程,将每一步操作顺序、每个规格的标准参数表、双人协作分工(一人调刀、一人备卷芯)固化下来,某碳带工厂实践后平均换规格时间从22分钟降至12分钟。借鉴精益生产的快速换模理念,区分内部作业与外部作业:下一单用的卷芯、纸管、胶带在机器运行中提前备至机台旁,换单时只做必须停机才能完成的部分。有企业通过设立“换规格工具箱”和“物料预备区”,发现并消除了40%的找工具、拿物料浪费,单次换规格从18分钟压缩到9分钟。
五、预算充足时的设备选型底线
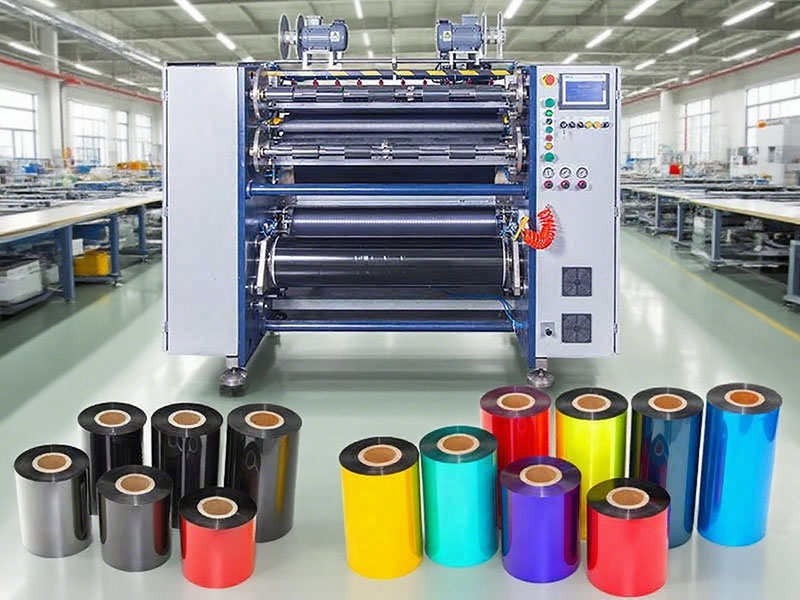
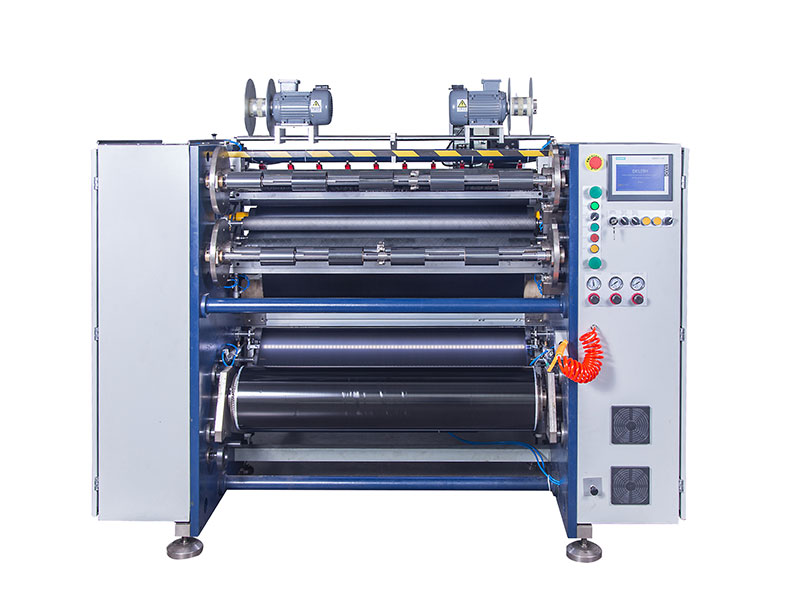
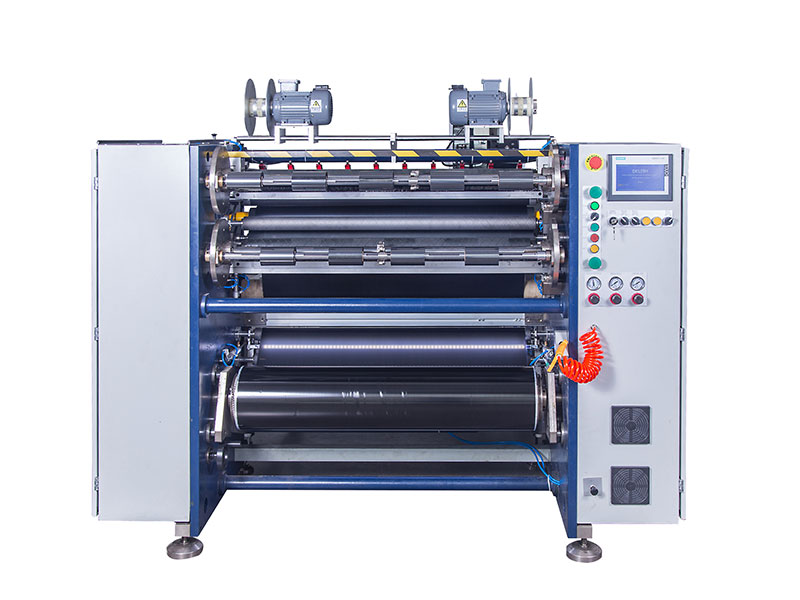
若现有设备结构过于落后,改造余地有限,新一代色带分切机的选型应守住几条底线:全伺服驱动各轴独立控制、自动刀座定位标配、配方管理功能完备、张力控制精度标注明确。对于批量较大的产线,自动热转印色带分切机有效分切幅宽可达1000mm左右,放卷直径不超过800mm,分切速度可达500米/分钟,配合半自动或全自动引膜接料台,适合高效率连续生产。而中小批量、多规格灵活切换的场景,则不必追求过高速度上限,把预算优先分配给自动排刀与快速换轴系统,回报更为直接。
效率提升没有单一妙方。先测出自己产线上换规格各环节的实际耗时,找出占比最大的那一项,从那里开始改,往往比全面铺开更见成效。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
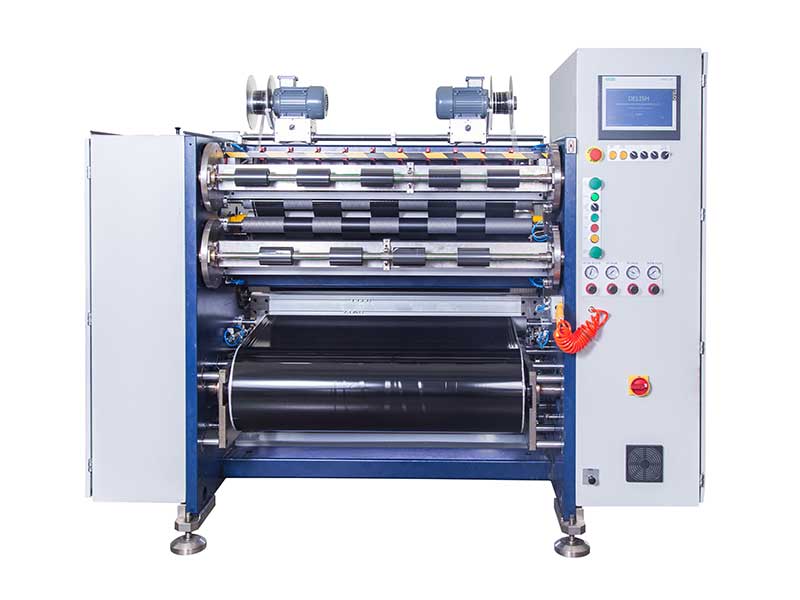 条码碳带分切机
 线号机色带分切机
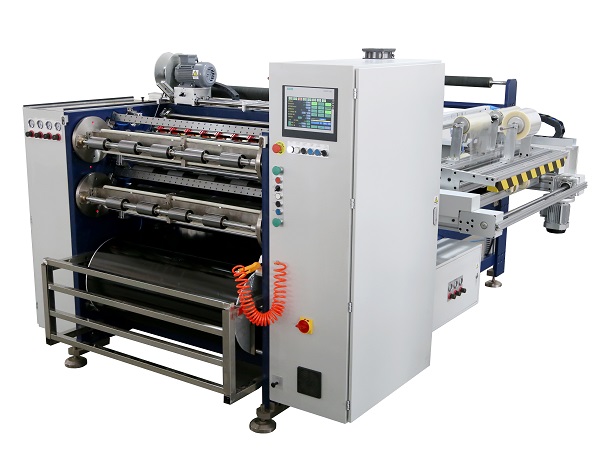 全自动碳带分切机 RSDS8 PLUS