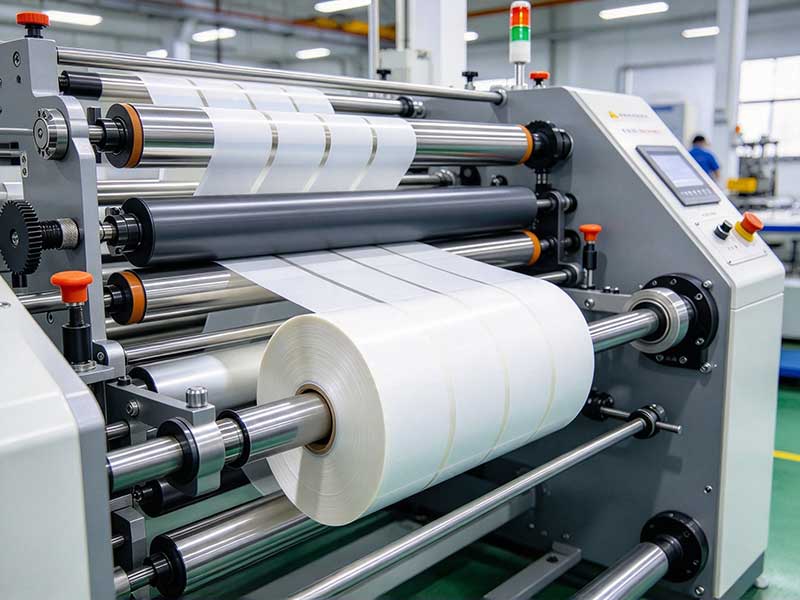
收卷端面参差不齐,是分切车间最常见的废品形态。它表现为“望远镜”式的一侧凸出,或是“星轮”状的波浪起伏,严重时直接导致下游印刷机走纸跑偏、套印失准。很多操作工的第一反应是怀疑设备大轴歪了,但实际排查下来,八成问题出在压辊、张力与卷芯这三个环节上。保证收卷整齐度,不需要玄学,需要的是对几个关键物理量的精确控制。
压辊:被忽视的第一道防线
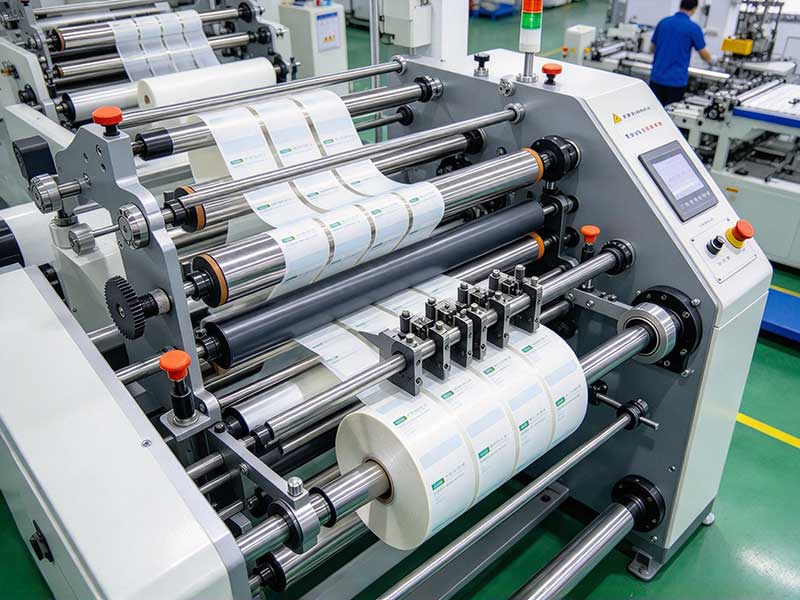
压辊是收卷前最后一根与材料直接接触的辊筒,它的状态直接决定材料以什么姿态进入卷芯。最常见的故障是压辊表面粘附干胶或出现磨损凹坑,导致卷材一端紧、一端松,松的一侧在后续层积中逐渐向外溢出,形成错层。清理压辊应当成为换班时的固定动作,用酒精擦拭表面,检查有无硬化的胶粒。更隐蔽的问题是压辊两端压力不均。气缸或弹簧驱动的压辊,若两侧压力存在差异,压辊与收卷轴便不再平行,材料在横向上的受力出现梯度。简易的判断方法是停机后手动拉拽压辊两端,感受阻力是否一致;精确的做法是用塞尺校验压辊与收卷轴的平行度,将误差控制在每米零点一毫米以内。这个精度听起来苛刻,但不干胶材料本身厚度往往只有几十微米,压辊的微小倾斜足以在几百米的收卷长度上放大为肉眼可见的端面偏差。

张力:锥度与滑差的双重修正
张力控制是分切机的核心技术难点,收卷环节尤其复杂。随着卷径不断增大,若收卷扭矩保持恒定,材料张力会随半径增大而反比下降,结果是卷芯紧实、外层松垮,端面呈菊花状塌陷。解决这一问题的标准做法是锥度张力控制:收卷张力不再设为恒定值,而是随卷径增大按预设曲线逐渐递减。初始卷径小时采用较高张力保证卷芯紧实,卷径增大后张力逐步衰减,避免外层材料因层间累积压力过大而产生位移。锥度曲线的形态取决于材料厚度与胶层软硬,没有万能参数,需要在设备调试阶段通过试卷确定。
锥度控制解决的是整幅材料随卷径变化的张力衰减问题,却无法处理不干胶分切特有的另一个麻烦:同一条收卷轴上的多个窄卷,所需张力并不相同。母卷涂布不均或各分切条存在微小宽度差异时,若用一根实心轴刚性驱动,必然出现有的卷紧、有的卷松。滑差轴技术正是为此设计。每个卷筒独立套在滑差环上,当某一条材料的张力需求发生变化时,滑差环的打滑量随之调整,使各卷在保持同一转速基准的同时获得各自所需的扭矩补偿。这是消除“各卷独立控制”盲区、解决端面不齐的关键硬件基础。
卷芯与辅料:起始几米的决定性作用
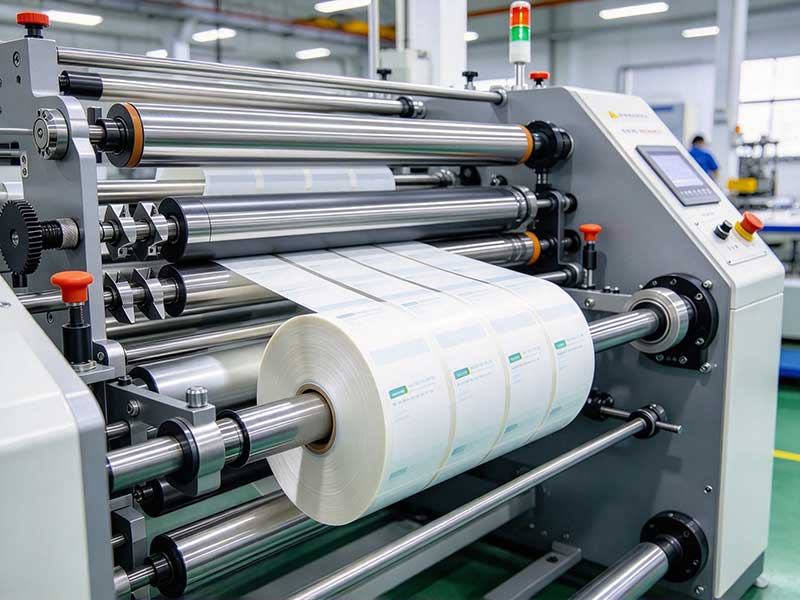
再精密的张力控制,如果卷芯本身不圆或端面不垂直,一切归零。劣质纸芯的圆度超标,每转一圈就会给张力系统一个周期性扰动,收卷端面从一开始就是歪的。操作上,上卷前应检查纸芯端面是否与轴线垂直,手感有明显椭圆的批次应当直接更换。此外,收卷轴的气压也需要确认。气胀轴气压不足会导致卷芯在轴上间歇性打滑,张力传感器误判为张力不足而持续加大扭矩,越拉越紧,最终可能拉断材料或造成端面错层。通常气胀轴气压应维持在零点四至零点六兆帕之间。
材料与环境的协同
不干胶的“三明治”结构决定了它对张力的敏感度远高于普通纸张。面材、胶层、底纸的复合体在分切时,若环境温度偏低,胶黏剂变硬,收卷时层间空气不易排出,卷面容易起皱;温度偏高则胶层过软,收卷过紧时可能发生溢胶,粘附在端面上形成硬点,下一层卷上去就被顶偏。车间温度控制在二十至二十五摄氏度、湿度适中,是收卷整齐的隐性前提。来料本身的质量也不可忽视,母卷若存在明显的厚薄不均或涂布偏差,分切机的张力系统再精密也难以完全弥补,严重超差的母卷应当在上机前剔除。
收卷整齐度不是某一个参数的功劳,而是压辊、张力、卷芯与材料状态在整条纸路上协同的结果。当端面出现不齐时,沿着纸路从收卷端向前回溯:先看压辊是否干净平行,再查张力锥度是否匹配当前材料,最后确认卷芯与气压是否达标。多数情况下,问题就停在这三步之内。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司