
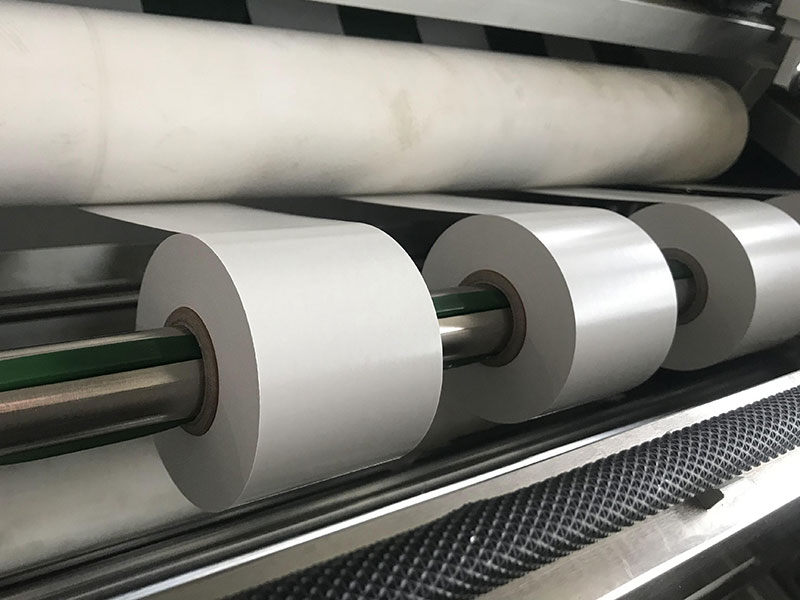
用一台机去“通吃”所有材料,结果往往是薄膜起皱、纸张跑偏,成品率上不去。按材料选机型,才是把钱花在刀刃上的思路。
若分切边缘出现毛刺或翻边,在高速烫金机上会引发“飞金”、“掉粉”甚至断箔停机,造成整条产线瘫痪。
行业里有句话叫“三分烫,七分切”,分切环节的张力控制,直接决定了后续烫金工序的良品率。
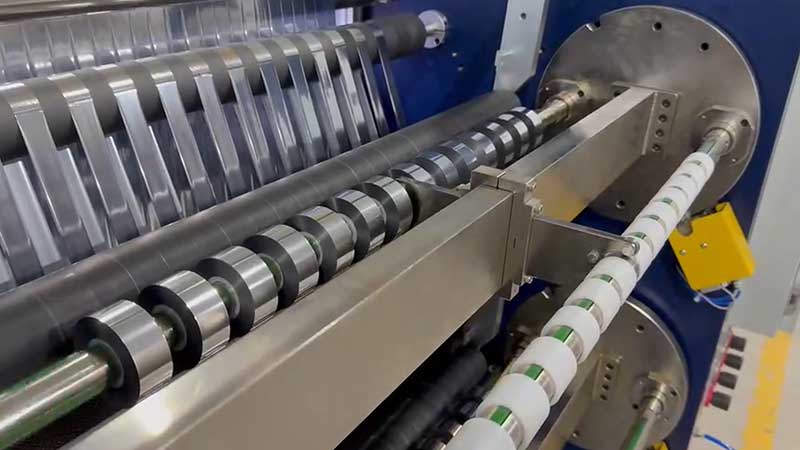
当麻点问题反复出现、调整烫金参数收效甚微时,不妨回头检查分切环节的除尘系统是否有效运转,或者——你的分切机,到底有没有除尘装置。

分切镭射箔不能沿用普通烫金箔的粗放方式,必须在刀具、张力、纠偏、静电控制和环境管理上建立一套更为严苛的工艺规范。
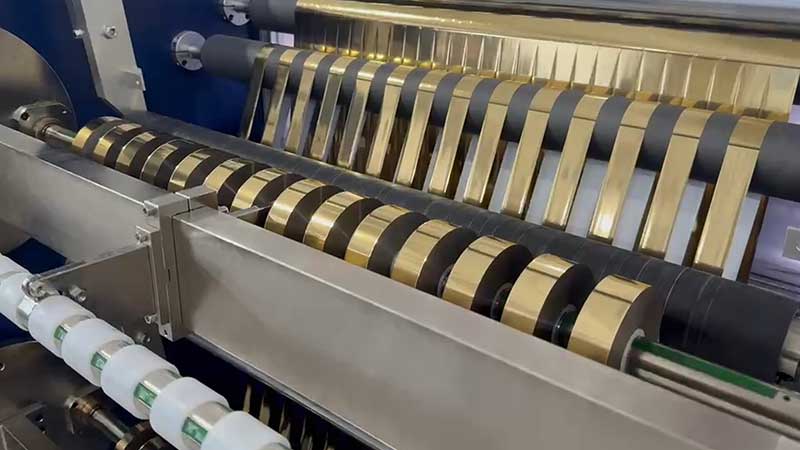
要真正解决这一难题,必须跳出“静电归静电、除尘归除尘”的传统思维,从机理层面理解两者的共生关系,进而采取一体化的协同策略。
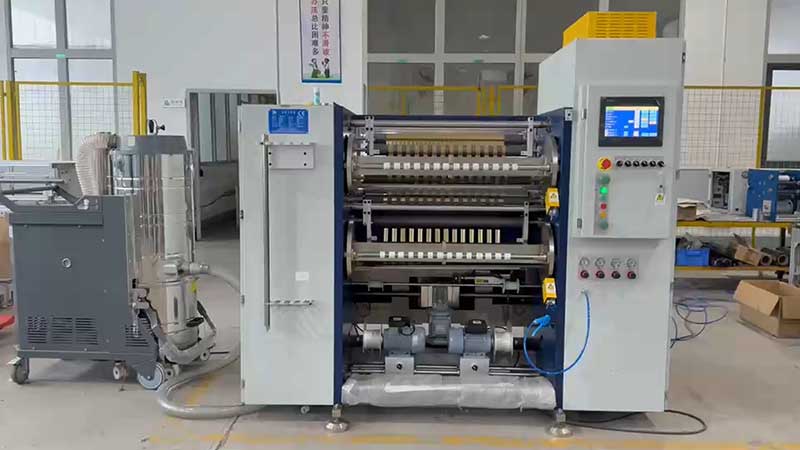
一台合适的分切机,不仅决定成品率,更直接影响后道烫金工序的顺畅与否。本文从选购角度出发,梳理核心决策要点。
先检查参数和操作层面最容易调整的部分,再逐步深入到机械精度和部件磨损。以下按推荐排查顺序展开。
理解毛边的成因并建立系统性的解决思路,是冷烫膜分切环节的核心课题。
要根治跑偏,需要遵循 “先机械、后电气;先张力、后纠偏” 的排查顺序。以下是一套经过现场验证的系统化调整流程。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司